
NOTICIAS
Derrames y pérdida de producto en el elevador de carne: causas en la etapa de volteo
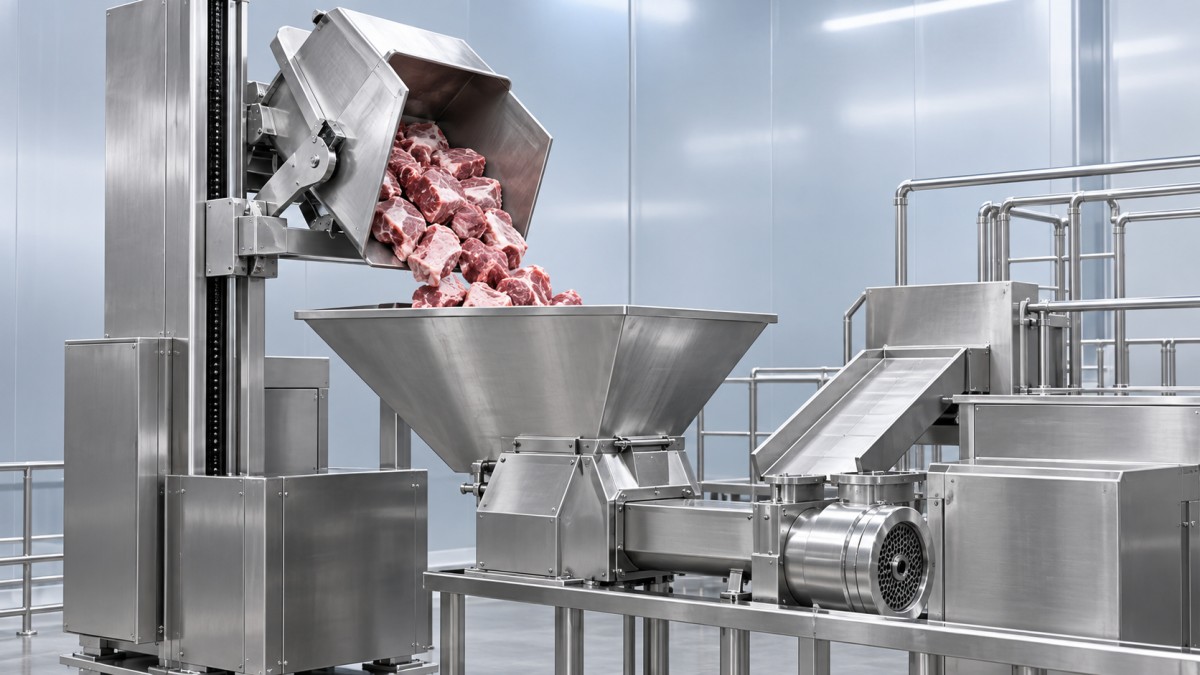
Un elevador de carne puede perder producto mucho antes de que la carne llegue a la siguiente máquina. El momento de mayor riesgo suele ser la etapa de volteo: el punto en el que la tolva gira y descarga carne, recortes, producto molido o material emulsionado en una mezcladora, picadora, tolva de embutidora o canal de transferencia. Cuando la descarga es inestable, la pérdida visible en el suelo es solo una parte del problema. El producto puede acumularse en repisas, caer detrás de las protecciones, adherirse a superficies difíciles de limpiar o provocar paradas repetidas de la línea para recuperación y saneamiento.
La cuestión práctica no es simplemente si el elevador eleva de forma segura. Es si toda la trayectoria de descarga controla el producto desde la tolva hasta que sea recibido por completo por los equipos posteriores. Un mecanismo de elevación estable no puede compensar una mala alineación, una separación de descarga excesiva o una geometría de tolva que libera el producto en una masa impredecible.
Dónde suele comenzar el derrame durante la etapa de volteo
La mayoría de los eventos de pérdida se deben a un número reducido de condiciones mecánicas y de proceso. Estas condiciones suelen interactuar, por lo que sustituir un componente sin verificar toda la trayectoria de transferencia puede simplemente trasladar el problema a otro lugar.
Un error frecuente es atribuir toda la pérdida de producto a un problema del operario. La sincronización del operario es importante, pero los patrones de derrame repetidos suelen indicar un problema de diseño o integración. Si la misma zona requiere limpieza, recogida o raspado de forma rutinaria, la disposición de transferencia requiere atención.
La alineación es más que hacer coincidir dos líneas centrales
Durante la evaluación, resulta tentador confirmar la línea central estática de la tolva del elevador respecto a la línea central de la tolva receptora. Esta comprobación es necesaria, pero incompleta. El punto de descarga efectivo cambia a medida que el recipiente gira. El producto puede salir por el borde frontal, un lado de la tolva o una zona de liberación tardía cerca de una esquina, según su textura y el perfil de la tolva.
Por lo tanto, la abertura receptora debe admitir toda la envolvente de descarga, no solo la posición de la tolva cuando está vertical. Una entrada estrecha puede funcionar con bloques congelados compactos, pero fallar con carne troceada suelta. La carne molida y el material marinado pegajoso pueden liberarse como una masa retardada, produciendo una repentina descarga lateral cerca del final del ciclo de volteo.
Cuando sea práctico, utilice una tolva receptora con suficiente área de abertura y una sección de guía que dirija el producto hacia el interior en lugar de crear un borde afilado. La guía debe ser accesible para la limpieza y no debe incorporar hendiduras estrechas donde puedan quedar residuos. Un canal largo y cerrado no es automáticamente mejor: si su pendiente es demasiado suave o su superficie tiene un acabado deficiente, puede retener producto y crear un problema de limpieza independiente.
Controle la caída, no solo la elevación
Una distancia de caída libre excesiva es uno de los factores que más contribuyen a la dispersión del producto. Es especialmente problemática con piezas con hueso, cortes refrigerados firmes, materiales congelados y productos que pueden rebotar tras el impacto. Reducir la separación entre la descarga de la tolva y el receptor suele ser más eficaz que añadir protecciones alrededor de una caída ya incontrolada.
El objetivo no siempre es la menor distancia posible. El elevador debe seguir librando los equipos posteriores, permitir el acceso para limpieza y evitar colisiones cuando la tolva se vuelca. El objetivo de diseño útil es una trayectoria corta, contenida y sin obstrucciones, con espacio suficiente para el flujo real de producto.
La velocidad de descarga también es importante. Una elevación rápida puede ser valiosa para el tiempo de ciclo, pero una rotación final rápida puede descargar la carga como una masa densa. Un volteo controlado, especialmente cerca del punto en el que el producto comienza a moverse por primera vez, da tiempo a la máquina receptora para aceptar el material. Esto es importante al alimentar equipos con un volumen de tolva limitado o con un sistema de tornillo, paletas o vacío que no puede absorber aumentos repentinos de caudal.
El comportamiento del producto cambia la configuración correcta del elevador
Un elevador de carne debe evaluarse con el producto en su condición menos predecible, no solo con una muestra limpia y de fácil flujo. Los trozos frescos, recortes magros, recortes grasos, cortes marinados, piezas congeladas y carne molida se comportan de forma diferente durante la descarga. El material frío, pegajoso o con alto contenido de grasa puede adherirse a la tolva hasta que el ángulo sea pronunciado y luego liberarse bruscamente. Las piezas más secas y separadas pueden comenzar a moverse antes y extenderse por el borde de descarga.
Por ello, la geometría de la tolva y el acabado interior merecen una revisión detallada. La construcción lisa e higiénica en acero inoxidable 304 favorece la limpieza y la durabilidad, pero la liberación del material también depende del acabado de las soldaduras, las transiciones de las esquinas, los detalles de drenaje y la ausencia de elementos que retengan producto. Una superficie pulida no puede resolver una tolva con esquinas muertas o un ángulo de volteo insuficiente para el producto previsto.
Para una producción variable, evalúe si el equipo puede admitir ajustes repetibles para diferentes recetas y tamaños de carga. Los ajustes pertinentes pueden incluir la velocidad de elevación, la velocidad de volteo, la posición de parada, el tiempo de permanencia y la posición del receptor. Una configuración que funciona con un contenedor lleno puede comportarse de forma diferente con una carga parcial.
Compruebe la máquina posterior antes de especificar el elevador
La selección del elevador suele aislarse de los equipos que alimenta. Esto genera problemas evitables. El receptor puede tener una abertura de tapa demasiado pequeña, un borde elevado que desvía el producto o un componente interno situado directamente debajo del punto de caída. El proceso posterior también puede ser el verdadero cuello de botella.
Para la producción de salchichas, la transferencia de material debe revisarse como parte de toda la secuencia, desde la preparación hasta el llenado y el cierre. Una clipadora puede conectarse con equipos de llenado cuantitativo y funcionar a una velocidad de producción ajustable, pero un clipado estable no corrige un suministro ascendente inconsistente. Al evaluar unaClipadora de salchichas para una línea automatizada de salchichas, confirme que el elevador, la tolva receptora, la capacidad de la embutidora y el ritmo de clipado estén coordinados como un solo sistema. De lo contrario, el desbordamiento ascendente o la alimentación tardía pueden parecer un problema de llenado o clipado, incluso cuando la causa raíz es una transferencia incontrolada.
Una inspección práctica de la etapa de volteo
Antes de aprobar una disposición o investigar pérdidas recurrentes, haga pasar el producto real por un ciclo completo e inspeccione la transferencia en condiciones normales de producción. Una secuencia de revisión útil es:
- Observe el primer punto en el que el producto se mueve dentro de la tolva. Un movimiento temprano puede indicar una contención insuficiente; un movimiento tardío puede indicar adherencia y liberación repentina.
- Observe dónde el producto entra en contacto por primera vez con los equipos posteriores. Un impacto contra un borde, una pared lateral o una desviación brusca son fuentes probables de rebote y residuos.
- Compruebe la posición final de la tolva en busca de producto retenido, especialmente alrededor de las esquinas, las uniones y el borde de descarga.
- Evalúe si el receptor puede aceptar la carga completa sin bloqueo temporal ni desbordamiento.
- Inspeccione las zonas de salpicadura, protecciones, bases de máquinas y bordes del suelo después de varios ciclos. Estos lugares revelan pérdidas que no son evidentes durante un solo volteo.
- Repita la observación con variaciones realistas en el tamaño del lote y la condición del producto.
No se base únicamente en una prueba en seco o en un ciclo de tolva vacía. El recorrido mecánico puede parecer correcto sin producto, mientras que la trayectoria real de descarga permanece incontrolada.
Cuándo ayudan las protecciones y cuándo ocultan el problema
Las protecciones laterales y los paneles de contención pueden reducir las zonas expuestas a salpicaduras, especialmente cuando las limitaciones de disposición impiden una transferencia cercana. Son útiles como protección secundaria, siempre que estén lo suficientemente abiertas para la inspección y la limpieza. No deben convertirse en un sustituto de la corrección de una mala alineación o una caída excesiva.
Las protecciones que atrapan producto representan un riesgo higiénico. Pueden ocultar pérdidas recurrentes hasta que se acumulen residuos y dificultar la verificación del saneamiento. Cualquier elemento de contención debe contar con superficies lisas y accesibles, drenaje cuando sea necesario y un propósito claro dentro de la trayectoria del producto.
El enfoque más eficaz es reducir la pérdida en su origen: alinear la envolvente de descarga en movimiento con la abertura receptora, minimizar la caída incontrolada, adaptar la velocidad de volteo a la capacidad del receptor y validar el sistema con el producto cárnico real. Una vez resueltos estos aspectos, las protecciones se convierten en una medida de apoyo en lugar de la solución principal.
Para la planificación de equipos, trate el elevador como parte de la línea de procesamiento y no como un dispositivo de elevación independiente. Una disposición coordinada de equipos para el procesamiento de carne, salchichas y pasta, construida con estructuras de contacto higiénicas de acero inoxidable 304 cuando corresponda, facilita el control de las pérdidas de transferencia, la limpieza eficiente del sistema y el mantenimiento de un flujo de producción predecible.
Centro de productos
Deje un mensaje en línea