
¿Qué formato de clipadora de embutidos se adapta al porcionado de alta velocidad y a los tamaños de tripa?
El porcionado de salchichas a alta velocidad rara vez está limitado únicamente por la capacidad nominal de la embutidora. La estación de clipado debe cerrar cada porción al mismo ritmo, mantener la integridad del cierre bajo la presión del producto y admitir el diámetro y el material de tripa utilizados en la línea. Una clipadora que funciona rápidamente con una tripa de colágeno estrecha puede convertirse en el cuello de botella al pasar a una tripa fibrosa más grande, una emulsión de alta viscosidad o un producto que requiere una separación larga y limpia entre porciones.
La regla de selección más fiable es comenzar por la geometría final de la salchicha y la secuencia de la línea, no por los ciclos por minuto indicados para la clipadora. El calibre de la tripa, el diámetro embutido, la presión del producto, el espaciado entre porciones, el perfil del clip y la necesidad de formar un lazo para colgar en la línea influyen en el formato adecuado. Por tanto, una «clipadora de salchichas» no es una sola categoría de equipo con una clasificación simple por capacidad; es un grupo de sistemas de cierre diseñados para distintas condiciones de tripa y rendimiento.
Comience por el requisito de cierre, no por la denominación de la tripa
Los proveedores de tripas suelen describirlas por su calibre nominal, pero la clipadora cierra una cola de tripa comprimida y llena, no una tripa tubular vacía. El volumen real de material que entra en las herramientas de cierre depende de la presión de embutido, el grosor de la pared de la tripa, las condiciones de humedad, el tamaño de las partículas del producto y la cantidad de producto desplazada del cuello antes del clipado. Por ello, el diámetro de la tripa por sí solo no es suficiente para seleccionar el tamaño del clip.
Una evaluación técnicamente válida debe definir las dimensiones máximas y mínimas del cuello comprimido previstas en producción. También debe considerar las variaciones del proceso: el comportamiento del producto frío y caliente, distintas formulaciones de carne, lotes de tripas y fluctuaciones de presión al inicio o al final del lote. El clip debe cerrar con la suficiente firmeza para resistir la presión interna y las cargas de manipulación sin cortar la tripa, agrietar materiales frágiles ni dejar una cola excesiva que interfiera con la manipulación posterior.
El tamaño del clip suele expresarse mediante su anchura plana o una designación específica relacionada con el fabricante. No debe considerarse una conversión directa del diámetro de la salchicha embutida. Una tripa más grande puede seguir presentando un cuello manejable si se recoge eficazmente, mientras que un producto firme en una tripa más pequeña puede generar un cuello denso que requiera un perfil de clip o una fuerza de cierre diferentes.
Diferencias entre los principales formatos de clipadora
La distinción práctica se refiere menos a si una máquina aplica un clip metálico y más a cómo recibe la tripa, forma la porción, aplica uno o dos clips, corta la separación y alimenta clips de forma continua.
Para salchichas unidas o separadas individualmente a alta velocidad, el formato automático de doble clip suele ser el punto de partida adecuado, ya que coloca dos cierres alrededor del punto de separación y corta entre ellos. Esto evita depender de un único cierre para definir ambos productos adyacentes. Sin embargo, una clipadora de doble clip solo proporciona una producción estable a alta velocidad cuando la embutidora, el porcionador, el freno de tripa, la alimentación de clips y la secuencia de corte están coordinados como un solo sistema.
Las configuraciones de clip único mantienen su función cuando basta un extremo sellado, como en determinados productos embolsados, embutidos o manipulados manualmente. No deben seleccionarse simplemente porque su disposición mecánica parezca más sencilla. Si el producto previsto necesita porciones individuales con extremos sellados por ambos lados, convertir una operación de clip único en un proceso de porcionado de alto rendimiento puede introducir pasos de manipulación que eliminen su aparente simplicidad.
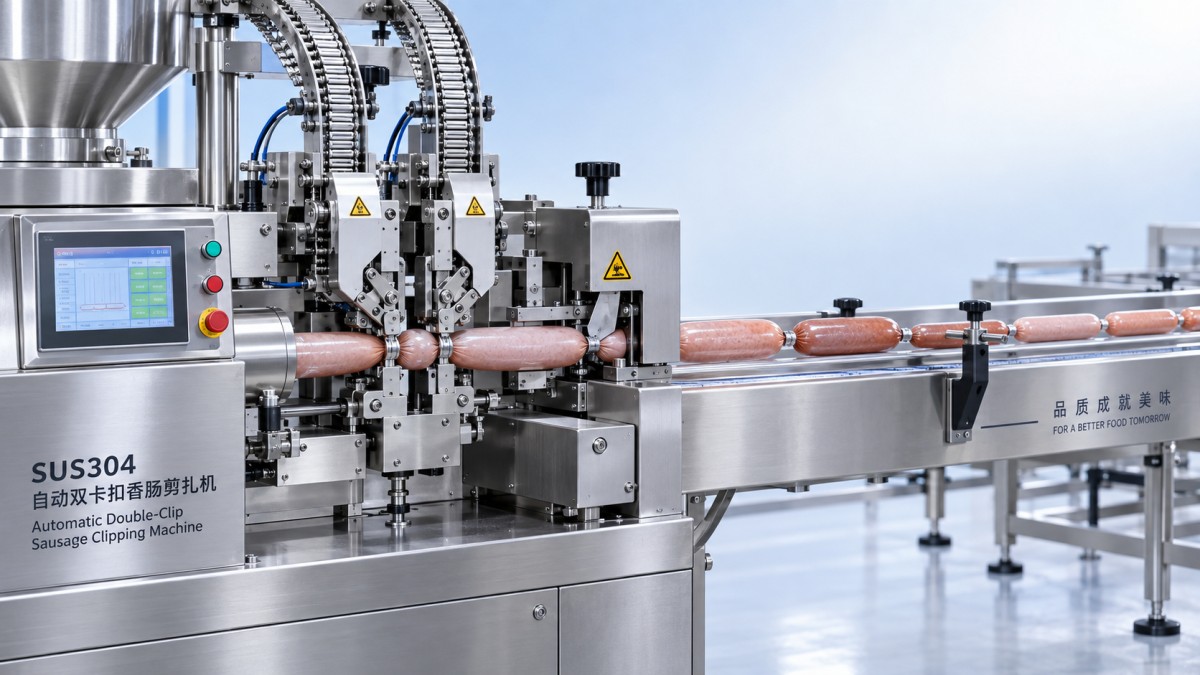
La alta velocidad es un problema de sincronización
La velocidad de ciclo indicada en una ficha técnica solo es relevante cuando se vincula a la longitud real de la porción, el comportamiento de la embutidora y la alimentación de la tripa. Una clipadora puede tener una elevada capacidad mecánica de ciclos, pero la línea aún puede perder rendimiento debido a un frenado tardío de la tripa, una temporización imprecisa de la señal de porcionado, una evacuación incompleta del producto del cuello o cambios de cargador de clips.
Para salchichas de pequeño diámetro con porciones cortas, la máquina debe repetir la secuencia de recogida–cierre–corte dentro de un intervalo de tiempo reducido. Las cuestiones decisivas son si la clipadora recibe una señal de porcionado estable, si la embutidora puede detener o modular el flujo de manera predecible y si la tripa se controla durante la breve transición entre porciones. Un sistema mal coordinado suele mostrar longitudes de producto irregulares, cuellos variables, caras de corte manchadas u ocasionales extremos insuficientemente llenos, en lugar de una simple reducción de la velocidad nominal.
Los productos de mayor calibre exigen algo diferente al mecanismo. Su menor frecuencia de porciones puede reducir la necesidad de una velocidad de ciclo extrema, pero el conjunto de tripa recogida es más grueso y el clip debe soportar una mayor carga interna. Las herramientas de cierre, la geometría del clip y la fuerza neumática o accionada por servomotor deben evaluarse para el material de tripa real. Un formato optimizado para trabajar rápidamente con tripas estrechas puede no proporcionar un cierre fiable en una tripa fibrosa grande solo porque su rango nominal de clips se solape.
El material de la tripa cambia el resultado de la selección
Las tripas naturales, de colágeno, de celulosa, fibrosas y de plástico se comportan de forma diferente en el punto de clipado. Su fricción, elasticidad, grosor y resistencia a la compresión del clip afectan tanto a la calidad del cierre como al riesgo de daños.
- Las tripas de colágeno suelen requerir una recogida y una fuerza de cierre controladas. Una compresión excesiva puede dañar la tripa o generar un comportamiento de rotura irregular.
- Las tripas naturales varían en grosor de pared y elasticidad, lo que hace que la formación del cuello sea menos uniforme. La clipadora debe tolerar esta variabilidad sin ajustes frecuentes.
- Las tripas fibrosas utilizadas para productos cocidos o ahumados más grandes pueden requerir un cierre más resistente y de tamaño adecuado, y pueden combinarse con lazos para colgar.
- Las tripas de plástico pueden ser duraderas, pero pueden recuperar su forma tras la recogida. El perfil de clip y la fuerza de cierre seleccionados deben sujetar firmemente el material comprimido.
La compatibilidad debe confirmarse utilizando la familia exacta de tripa y la formulación de producto previstas para la operación. La afirmación de un proveedor de que una máquina maneja una amplia gama de diámetros solo es útil si la serie de clips asociada, la disposición de recogida y las herramientas de cierre cubren el comportamiento de la tripa pertinente. La evaluación debe solicitar el rango utilizable para cada tipo de clip en lugar de basarse en un único rango general de la máquina.
El formato de alimentación de clips y el tiempo de inactividad merecen la misma atención
Con una producción elevada, la reposición de clips se convierte en una cuestión de proceso, no en una tarea menor del operario. Los sistemas de clipado pueden utilizar tiras de clips, clips en bobina o cartuchos y rieles específicos del fabricante. El formato afecta a la frecuencia de recarga, la accesibilidad, la exposición durante la higiene y la posibilidad de interrupciones de alimentación. Una línea de alta velocidad puede perder un tiempo productivo considerable si el suministro de clips seleccionado requiere paradas frecuentes o tiene poca tolerancia a la desalineación.
La disposición del suministro de clips debe evaluarse junto con la duración prevista de la producción y la disponibilidad de la serie de clips seleccionada en la cadena de suministro del procesador. El cambio de tamaños de clip entre familias de productos también puede requerir cambios en las herramientas de cierre, los componentes de recogida o los ajustes de la máquina. Un amplio rango nominal de capacidad no significa necesariamente que los cambios de formato sean suficientemente rápidos para una línea que alterna regularmente entre porciones tamaño snack y productos ahumados más grandes.
El acceso sanitario también es importante en este aspecto. Los residuos de carne pueden acumularse alrededor de las correas de recogida, las zonas de evacuación, las cuchillas, los canales de clips y las guías de descarga. Los componentes en contacto con los alimentos deben ser adecuados para condiciones de lavado, y el diseño debe permitir la inspección y la limpieza sin convertir la higienización rutinaria en una prolongada tarea de desmontaje. La construcción en acero inoxidable, incluido el acero inoxidable 304 cuando sea apropiado para el entorno del equipo, favorece la durabilidad, pero por sí sola no garantiza el rendimiento higiénico. El drenaje, el acceso abierto, el acabado superficial, el diseño de los sellos y la ausencia de cavidades difíciles de limpiar son igualmente relevantes.
Puntos de integración que deben verificarse antes de la compra
Una clipadora debe evaluarse como una interfaz entre el embutido previo y la manipulación posterior. El intercambio de información requerido puede incluir la longitud de la porción, el peso de la porción, la temporización del clip, el recuento de productos, el estado de fallos y las señales de parada de la línea. Cuando una embutidora al vacío o un sistema de porcionado controla el flujo de producto, confirme quién gestiona la lógica de sincronización y si las interfaces están validadas para el modo de funcionamiento previsto.
Examine también la integración física: altura de descarga del producto, recorrido de la tripa, espacio para la carga de clips, acceso para limpieza, calidad y requisitos de presión del aire comprimido, alimentación eléctrica y acceso seguro a las cuchillas y a los componentes móviles de recogida. Una máquina compacta puede seguir siendo difícil de mantener si una pared, el bastidor de la embutidora o un transportador impiden el acceso al cargador de clips o al cabezal de cierre.
Esta misma disciplina de integración se aplica en instalaciones de producción alimentaria mixtas. Por ejemplo, unamáquina automática de empanadillas no cumple ninguna función en el clipado de salchichas, pero su necesidad indicada de suministro de aire controlado, acceso de limpieza sin herramientas y condiciones de formado definidas ilustra por qué las revisiones de servicios e higiene deben realizarse a nivel de línea y no máquina por máquina.
Una decisión práctica de adecuación
Elija una clipadora automática de doble clip cuando el requisito de producción sea de porciones separadas individualmente a alta velocidad y la embutidora pueda proporcionar un control de porciones repetible. Seleccione una versión con capacidad para lazos solo cuando el producto final realmente requiera colgarse o suspenderse; añadir capacidad de lazo sin un uso posterior aumenta la complejidad sin mejorar el rendimiento del cierre. Utilice una clipadora de gran calibre cuando el tamaño del cuello de la tripa, la presión del producto y la resistencia del clip lo exijan, no simplemente porque el producto tenga un gran diámetro visible.
La evidencia de selección más sólida es una prueba representativa utilizando la tripa, el clip, la formulación, el peso de la porción y el ritmo operativo objetivo previstos. La prueba debe inspeccionar la seguridad del cierre, los daños en la tripa, la variación de longitud de las porciones, la calidad del corte, la fiabilidad de la alimentación de clips y el acceso para limpieza después de la operación. Esta evidencia resulta más útil para la decisión que una afirmación de ciclos máximos, porque prueba el punto exacto en el que el porcionado a alta velocidad y la compatibilidad de la tripa funcionan conjuntamente o fallan.
Centro de productos
Deje un mensaje en línea