
NOTICIAS
Distribución desigual de salmuera: controles del proceso para una máquina de inyección de salmuera
La distribución desigual de salmuera merece atención inmediata porque puede generar varios problemas a la vez: sabor inconsistente, rendimiento de cocción variable, defectos localizados de textura e incertidumbre en torno al control del proceso. Un producto puede seguir cumpliendo un objetivo promedio de absorción, mientras que las porciones individuales reciben demasiada o muy poca salmuera. Por lo tanto, para los equipos de calidad y seguridad alimentaria, la cuestión no es simplemente si la Máquina de Inyección de Salmuera está funcionando, sino si está suministrando la cantidad prevista de manera uniforme en todo el producto.
La respuesta más útil es una comprobación estructurada del proceso que comienza con el patrón del producto y avanza aguas arriba a través de las agujas, la condición de la salmuera, la presión, el transporte y la higiene. Cambiar primero los ajustes de la bomba puede ocultar la causa subyacente y crear un nuevo desequilibrio en otra parte.
Empiece por definir cómo se manifiesta la “desigualdad”
Antes de abrir la máquina, diferencie un verdadero problema de distribución de inyección de la variación causada posteriormente en el proceso. Compare piezas de diferentes posiciones a lo ancho de la cinta transportadora, así como las porciones iniciales y finales del mismo lote. Registre los pesos individuales antes y después de la inyección y, a continuación, compare la absorción por posición en lugar de basarse únicamente en el promedio del lote.
Varios patrones pueden orientar la investigación en distintas direcciones:
- Un lado de la cinta presenta una absorción menor: sospeche de agujas obstruidas, flujo desigual en el colector, desalineación de la cinta o un cabezal de inyección nivelado incorrectamente.
- Absorción alta y baja alternada entre las filas de producto: inspeccione los grupos de agujas, la temporización de las válvulas y el soporte del producto durante la carrera de inyección.
- La absorción disminuye a lo largo de una producción: revise la temperatura de la salmuera, los sólidos sedimentados, la carga del filtro, la formación de espuma o un cambio de presión a medida que baja el nivel del depósito.
- Aumenta la fuga exterior mientras la absorción promedio se mantiene estable: el producto puede estar sometido a sobrepresión local, las agujas pueden estar dañadas o la formulación de salmuera puede no circular limpiamente por el sistema.
Un examen visual del producto cortado puede respaldar este trabajo, pero no debe sustituir las comprobaciones basadas en el peso. El aspecto de la superficie puede inducir a error, especialmente cuando la forma del producto, la cobertura de grasa o la estructura muscular afectan la retención de salmuera.
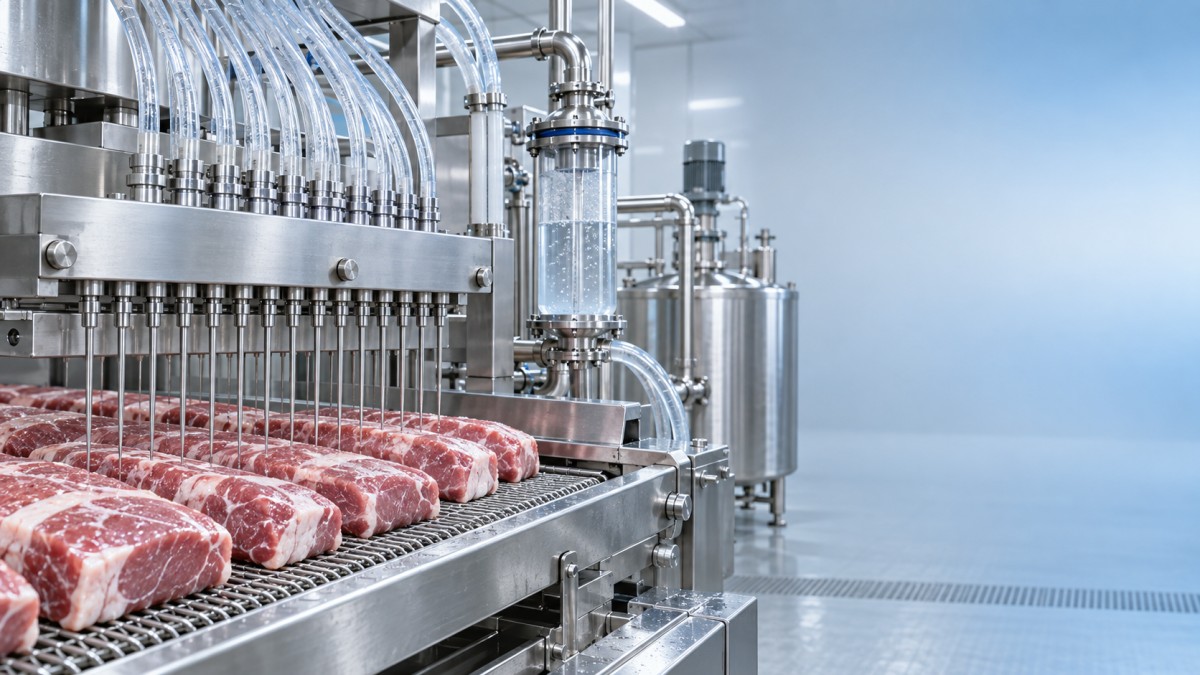
Inspeccione el estado y la alineación de las agujas antes de ajustar la presión
Los problemas de las agujas se encuentran entre las causas más directas de distribución desigual. Una aguja parcialmente obstruida puede seguir dejando pasar suficiente líquido como para no activar una alarma evidente, mientras suministra una cantidad considerablemente menor que las agujas adyacentes. Las agujas dobladas, desafiladas, desgastadas o colocadas incorrectamente también pueden modificar la profundidad de penetración y dejar algunas zonas con una inyección insuficiente.
Inspeccione las agujas durante una parada controlada y compruebe si hay depósitos dentro del orificio, residuos alrededor de las salidas, puntas dañadas y una proyección irregular desde el puente de agujas. La limpieza debe confirmar que cada conducto de flujo está abierto, no solo que el exterior parece limpio. Si el diseño del equipo permite verificar el flujo o el patrón de pulverización, compare todas las posiciones de las agujas en lugar de probar solo algunos puntos accesibles.
La alineación es tan importante como la limpieza. El producto debe apoyarse a una altura constante cuando desciende el puente de agujas. Una cinta transportadora inclinada, una banda de soporte desgastada, la acumulación de producto o un espaciado deficiente pueden hacer que ajustes idénticos de las agujas funcionen de forma diferente a lo ancho de la cinta. Esto es especialmente importante para cortes de grosor variable, donde un patrón de inyección que funciona en un músculo uniforme puede provocar fugas o una inyección superficial en piezas irregulares.
Compruebe la salmuera como fluido de proceso, no solo como receta
Una formulación correcta puede seguir funcionando mal si no es físicamente estable durante la circulación. Los ingredientes sin disolver, las partículas de proteína, los fragmentos de especias, la grasa y los pequeños trozos de tejido del producto pueden restringir los filtros y los canales de las agujas. La separación o sedimentación cambia la concentración que llega al producto, especialmente cuando el tanque no se mezcla adecuadamente o la línea funciona durante un periodo prolongado.
Durante una investigación, verifique que la salmuera esté completamente preparada y se mantenga en las condiciones previstas antes de entrar en el inyector. Revise el estado de la filtración, el rendimiento de la mezcla, la agitación del tanque, el flujo de retorno y la formación de espuma. El exceso de espuma puede hacer que el suministro de la bomba sea menos uniforme porque el aire arrastrado modifica la forma en que el sistema se llena y descarga.
La temperatura también debe tratarse como un punto de control. Un cambio de temperatura puede modificar la viscosidad y el comportamiento de los ingredientes en suspensión. El rango operativo adecuado depende de la formulación y del proceso de la planta, pero los equipos de calidad deben definir un rango interno e investigar las variaciones fuera de él en lugar de considerar cada desviación de presión como una falla mecánica.
Ajuste la presión de la bomba, la velocidad de la cinta y la geometría del producto
Aumentar la presión es una reacción habitual ante una absorción baja, pero rara vez es una solución completa. Una presión más alta puede forzar la salmuera a través de un sistema restringido o hacia un producto con soporte deficiente, produciendo inundación localizada y exudación visible en lugar de una mejor distribución interna. Por el contrario, una presión baja puede dejar las zonas centrales con una inyección insuficiente incluso cuando la superficie parece estar tratada adecuadamente.
Evalúe la presión junto con la velocidad de la cinta transportadora, la frecuencia de carrera, la densidad de agujas y el grosor del producto. Una cinta más rápida reduce la exposición al patrón de inyección; una cinta más lenta puede aumentar la absorción, pero también puede incrementar los daños y las fugas si el resto de los ajustes no cambia. El objetivo es una penetración repetible y una distribución retenida para el producto específico, no la tasa de inyección más alta posible.
Por este motivo, los cambios de ajuste deben realizarse uno a la vez y evaluarse con muestras representativas de toda la anchura de la cinta. Documente el ajuste, la especificación del producto, la condición de la salmuera, la variación de absorción y cualquier fuga observada. Un registro que vincule estos factores es más útil que un único valor objetivo de presión en una hoja del operador.
No pase por alto las restricciones de flujo relacionadas con la higiene
Los problemas de distribución pueden aparecer después de la limpieza cuando quedan residuos en los conjuntos de agujas, colectores, mangueras, filtros o líneas de retorno. Un enjuague incompleto también puede dejar residuos de productos químicos de limpieza que afectan el comportamiento de la salmuera o generan un problema de seguridad alimentaria. Por lo tanto, una liberación tras la limpieza debe incluir la confirmación de que la máquina está completamente drenada, enjuagada según lo requerido por el procedimiento de la planta, montada correctamente y devuelta al servicio sin juntas dañadas ni conexiones flojas.
El diseño higiénico respalda este trabajo, pero no elimina la necesidad de verificación. La construcción en acero inoxidable se valora en el procesamiento de carne porque facilita la limpieza y ofrece durabilidad, mientras que los componentes desmontables o accesibles hacen más realista la inspección durante un programa de producción. La cuestión práctica es si la planta puede inspeccionar de manera constante las piezas que influyen en el contacto con el producto y el flujo de líquido.
Cuando a la inyección de salmuera le siguen operaciones posteriores de porcionado, embutido o producción de salchichas, los controles posteriores deben proteger la uniformidad lograda aguas arriba. Por ejemplo, una etapa de clipado con ajustes de cierre estables y regulables puede ayudar a prevenir fugas en productos de salchicha embutida; equipos como unaClipadora de Salchichas pueden ser relevantes cuando el embutido cuantitativo y el cierre de la tripa forman parte del mismo flujo de producción controlado. No corrige una inyección desigual, pero puede evitar que una pérdida independiente en la etapa de envasado se confunda con una mala retención de salmuera.
Una secuencia práctica de escalamiento
Cuando se identifica una distribución desigual, evite devolver la línea a la normalidad únicamente porque la absorción promedio sea aceptable. Primero confirme las posiciones de producto afectadas y las condiciones del lote. A continuación, inspeccione los filtros, la circulación de salmuera, los conductos de flujo de las agujas y la alineación mecánica antes de cambiar los ajustes del proceso. Tras la corrección, realice una muestra de verificación definida a lo ancho de la cinta y durante suficiente tiempo de producción para demostrar que el resultado se mantiene estable.
Si el problema reaparece repetidamente, trátelo como un problema del sistema de control en lugar de un ajuste aislado del operador. Puede ser necesario reforzar el intervalo de mantenimiento de filtros y agujas, el método de preparación de la salmuera, los puntos de inspección de higiene y los criterios de aceptación de la variación de absorción. Una distribución uniforme de salmuera se logra manteniendo conectados esos controles, de modo que un punto débil no convierta un programa de inyección estable en un resultado de producto variable.


Centro de productos
Deje un mensaje en línea