
Cómo las máquinas de inyección de salmuera controlan la absorción de salmuera y el rendimiento en carne de músculo entero
La absorción de salmuera no se controla únicamente mediante la presión. En el procesamiento de músculo entero, el resultado útil es una relación repetible entre la adición programada de salmuera, la cantidad realmente retenida por el músculo y la textura, la exudación, la capacidad de loncheado y el rendimiento de cocción del producto terminado. Un sistema de inyección de salmuera puede suministrar el mismo porcentaje nominal de salmuera a cada lote y, aun así, producir resultados muy diferentes si el patrón de agujas, la geometría del producto, la condición de la salmuera y el masajeo posterior no están alineados.
La distinción técnica central está entre la absorción inyectada y el rendimiento retenido. La absorción se calcula normalmente inmediatamente después de la inyección:
Absorción (%) = (peso después de la inyección − peso antes de la inyección) / peso antes de la inyección × 100
Este valor muestra cuánta salmuera entró en el producto en la inyectora. No demuestra que la humedad añadida se mantendrá durante la equilibración, el masajeo, el procesamiento térmico, el enfriamiento, el loncheado y el envasado. Un sistema configurado para una alta absorción puede seguir generando un bajo rendimiento neto si daña la estructura muscular, deja canales de salmuera concentrada o introduce más líquido del que la matriz proteica puede retener.
La inyección es un proceso de distribución controlada
Una Máquina de Inyección de Salmuera funciona impulsando salmuera a través de agujas hacia un producto en movimiento. La verdadera función de la máquina no es simplemente añadir líquido; debe introducir un volumen definido de líquido en el músculo siguiendo un patrón que favorezca la absorción y la retención. Para jamones deshuesados, lomos de cerdo, porciones de pechuga de ave y productos similares de músculo entero, la uniformidad es tan importante como el valor medio de absorción.
La salmuera entra a través de múltiples agujas alimentadas por un colector o circuito de distribución. Cada evento de inyección produce trayectorias de fluido localizadas. Si dichas trayectorias se superponen adecuadamente, la salmuera se dispersa por el tejido y puede redistribuirse aún más durante el masajeo. Si el patrón es demasiado disperso, algunas zonas quedan insuficientemente inyectadas. Si es demasiado denso o agresivo, los tejidos pueden quedar visiblemente perforados, ablandados o propensos a la exudación.
La variabilidad del producto hace que esto sea más complejo que un simple cálculo de caudal. El espesor muscular, el área superficial, la temperatura, el estado del recorte, el tejido conectivo, las vetas de grasa y la estructura anatómica natural influyen en el recorrido del líquido. Un lomo de cerdo y un jamón deshuesado pueden pasar por la misma inyectora, pero no deberían utilizar automáticamente los mismos ajustes de agujas, presión y transportador.
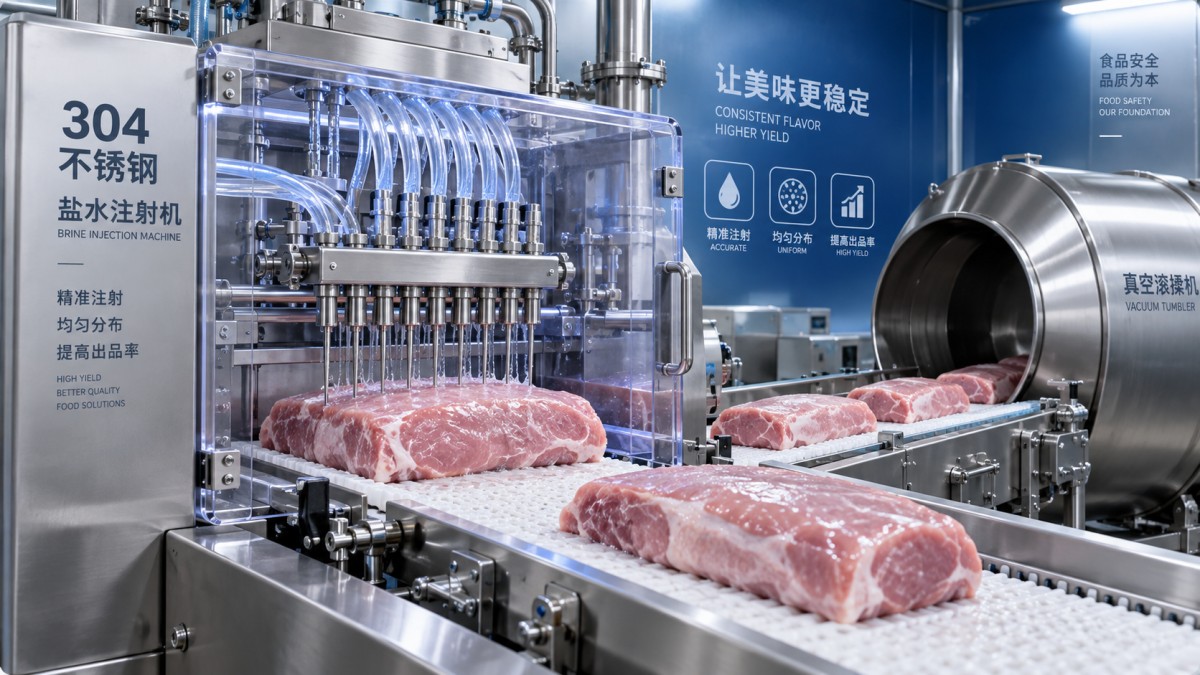
La presión determina la penetración, pero no necesariamente la retención
La presión de inyección debe ser suficientemente alta para superar la resistencia en el circuito de salmuera, las aberturas de las agujas y el tejido muscular. Una presión insuficiente puede generar una inyección irregular en el lecho de agujas, especialmente cuando aumenta la viscosidad de la salmuera o los filtros comienzan a cargarse. Sin embargo, aumentar la presión no es una corrección universal para una baja absorción.
Una presión excesiva puede forzar la salmuera a atravesar el músculo por canales preferenciales en lugar de distribuirla dentro del tejido. El resultado puede ser bolsas localizadas, fugas por las trayectorias de las agujas, humedad superficial o una concentración desigual de sal. En productos más delicados, la inyección de alta intensidad también puede alterar la estructura de las fibras. Este daño puede no ser evidente a la salida de la inyectora, pero puede aparecer posteriormente como pérdida por cocción, mordida débil, menor integridad de las lonchas o exudación en envases al vacío.
Por lo tanto, la presión debe evaluarse junto con el caudal real por aguja, el diámetro de la aguja, el diseño de área abierta y la viscosidad de la salmuera. Una configuración de menor presión con una disposición de agujas adecuada puede producir a veces una absorción más estable que una configuración de alta presión que utilice un patrón de agujas restrictivo. La pregunta relevante no es «¿qué presión alcanza la máquina?», sino «¿qué condición de presión y caudal produce una absorción uniforme sin daños estructurales para este producto?»
La configuración de las agujas define el mapa de inyección
El número de agujas se trata a menudo como una especificación de capacidad, pero su mayor valor de proceso es el mapa de inyección creado sobre la superficie de la carne. La separación entre agujas, su disposición a lo ancho del transportador y el número de puntos de inyección que encuentra un producto determinan la uniformidad con la que se introduce la salmuera.
La selección de agujas también afecta a la interacción física con el músculo:
- Las agujas finas pueden reducir las marcas visibles de punción y son útiles cuando la apariencia superficial es importante, pero requieren salmuera limpia y bien filtrada, y pueden ser más sensibles a las obstrucciones.
- Las agujas de mayor diámetro interno toleran con mayor eficacia salmueras de mayor viscosidad o con ingredientes en suspensión, pero pueden crear marcas de inyección más pronunciadas si las condiciones del proceso no son adecuadas.
- Los diseños de agujas con múltiples orificios distribuyen la salmuera desde varios puertos y pueden mejorar la dispersión local, aunque su eficacia depende del espesor del producto y de la orientación de las salidas.
- La longitud de penetración de las agujas debe corresponderse con el perfil del producto. Las agujas que no alcanzan la profundidad prevista pueden dejar un núcleo insuficientemente inyectado; las agujas que se extienden innecesariamente más allá del producto pueden aumentar las fugas y la carga de saneamiento.
La configuración óptima está relacionada con los productos más gruesos y más delgados previstos en la producción normal, no solo con una muestra ideal. Cuando la variación de tamaño natural es elevada, la penetración ajustable de las agujas y un soporte estable del producto son más importantes que un número de agujas destacado.
La velocidad del transportador y la frecuencia de carrera controlan la dosis por kilogramo
El transportador hace más que desplazar el producto a través de la máquina. Su velocidad, combinada con la frecuencia de ciclo del puente de agujas y el volumen de suministro de salmuera, determina el número de eventos de inyección que recibe cada pieza. Un movimiento más rápido del transportador reduce el tiempo de permanencia bajo el banco de agujas. A menos que la frecuencia de carrera o el volumen suministrado se ajusten en consecuencia, la absorción disminuirá o se volverá más variable.
Por ello, los cambios de rendimiento no deben tratarse como una decisión exclusiva de planificación de producción. Una línea puede operar a una velocidad que cumpla los objetivos de volumen por hora mientras se desvía del rango de absorción deseado. Por el contrario, reducir la velocidad de la cinta para aumentar la absorción puede sobrecargar la capacidad del masajeador posterior o modificar el tiempo de equilibración del producto antes de la cocción.
Una configuración robusta vincula tres valores: la tasa de alimentación del producto en kilogramos por hora, la absorción inyectada objetivo y el caudal de salmuera verificado. El requisito teórico de salmuera puede calcularse a partir de la tasa de alimentación y la absorción objetivo, pero la verificación real sigue requiriendo el pesaje del producto. Los caudalímetros indican lo que entra en el sistema de inyección; el pesaje antes y después de la inyección indica lo que entró en la carne.
Para la aceptación técnica, es útil evaluar tanto el promedio del lote como la variación entre piezas individuales. Un promedio satisfactorio puede ocultar variaciones considerables, especialmente cuando las piezas difieren en espesor o cuando algunas agujas están parcialmente obstruidas. Por ello, el muestreo debe representar la variación normal del tamaño del producto y la duración de la producción, en lugar de limitarse a las condiciones de arranque.
Las propiedades de la salmuera pueden desestabilizar una configuración por lo demás adecuada
La temperatura, la viscosidad, la disolución de ingredientes y el estado de filtración afectan directamente al rendimiento de la inyectora. La salmuera fría se utiliza habitualmente para favorecer el control microbiológico y la gestión de la temperatura del producto, pero una temperatura más baja también puede alterar la viscosidad y el comportamiento de ciertos ingredientes funcionales. La sal, los fosfatos, las proteínas, las partículas de especias o los aglomerados de estabilizantes no disueltos pueden obstruir los filtros y las aberturas de las agujas.
La obstrucción de agujas es especialmente importante porque puede permanecer oculta tras una cifra global de absorción aceptable. Cuando parte del banco de agujas pierde caudal, otras zonas pueden recibir la dosis prevista, mientras que el área bloqueada produce secciones con bajo contenido de sal y humedad. El resultado no es simplemente un menor rendimiento; es una variación de calidad interna.
La preparación de la salmuera debe proporcionar una mezcla y un control de mantenimiento suficientes para evitar la sedimentación o la separación. La filtración debe proteger las agujas sin crear una caída de presión excesiva. El sistema de filtración también debe ser lo suficientemente accesible para que los operarios puedan inspeccionar la carga y realizar el mantenimiento sin alterar las condiciones higiénicas. Una indicación de presión a través de la etapa de filtración puede ser más informativa que depender únicamente de la presión de la inyectora.
La inyección y el masajeo cumplen funciones diferentes
La inyección crea la colocación inicial de la salmuera; el masajeo la redistribuye y favorece la extracción de proteínas necesaria para la ligazón y la retención de agua. Estos procesos son complementarios, pero no intercambiables. Un masajeador no puede corregir completamente una inyección gravemente desigual, y una inyectora no puede garantizar por sí sola el desarrollo funcional final necesario para un producto cocido determinado.
Cuando se aumenta la absorción sin reconsiderar la carga del masajeador, el nivel de vacío, la acción mecánica, el tiempo de reposo y la temperatura del producto, el procesador puede observar un aumento de la exudación o una estructura débil en las etapas posteriores. Del mismo modo, una baja absorción inyectada no siempre puede compensarse con un masajeo más agresivo sin afectar la apariencia y la textura. Por lo tanto, el control del rendimiento se trata mejor como un equilibrio a nivel de línea que como un parámetro exclusivo de la inyectora.
Qué debe verificarse en la evaluación del equipo
Las especificaciones de la máquina deben traducirse en preguntas de proceso. Los puntos de evaluación útiles son si el caudal de salmuera está controlado y es repetible, si la presión es estable bajo carga de producción, si los ajustes del transportador y del ciclo de agujas pueden regularse de forma independiente y si el colector distribuye la salmuera uniformemente a lo ancho de toda la zona de trabajo.
La facilidad de limpieza no es una cuestión secundaria. Los componentes en contacto con la salmuera, las agujas, los colectores, los filtros y los circuitos de retorno deben ser accesibles para la inspección y el saneamiento. El acero inoxidable 304 de grado alimentario se especifica habitualmente para bastidores y áreas de contacto de equipos alimentarios, pero el grado del material por sí solo no establece un diseño higiénico. Los tramos muertos, los circuitos difíciles de drenar, las uniones inaccesibles y los conjuntos complejos de agujas pueden aumentar el riesgo de limpieza. Las especificaciones de una máquina para hacer fideos no deben utilizarse para inferir el diseño de los materiales en contacto con el producto, el rendimiento de drenaje o la facilidad de limpieza de una inyectora de carne.
La comprobación de rendimiento más significativa combina datos de peso con el examen del producto. Mida la absorción antes y después de la inyección, inspeccione la distribución mediante superficies de corte o controles analíticos validados, supervise la exudación después de la equilibración y compare el rendimiento de cocción y la textura con la especificación prevista. Cuando estos indicadores se mueven en direcciones diferentes, la causa no suele ser un único ajuste, sino una interacción entre la intensidad de inyección, la funcionalidad de la salmuera, la condición del producto y la manipulación posterior.
Por lo tanto, una absorción de salmuera controlada no es la absorción más alta posible. Es el nivel repetible más alto que la estructura muscular específica, la formulación y el proceso posterior pueden retener sin comprometer la calidad del producto. La inyectora proporciona la precisión de dosificación; el diseño del proceso determina si esa dosis se convierte en rendimiento utilizable.
Centro de productos
Deje un mensaje en línea