
NOTICIAS
Explicación del doble clipado: prevención de fugas de producto en los extremos de las salchichas
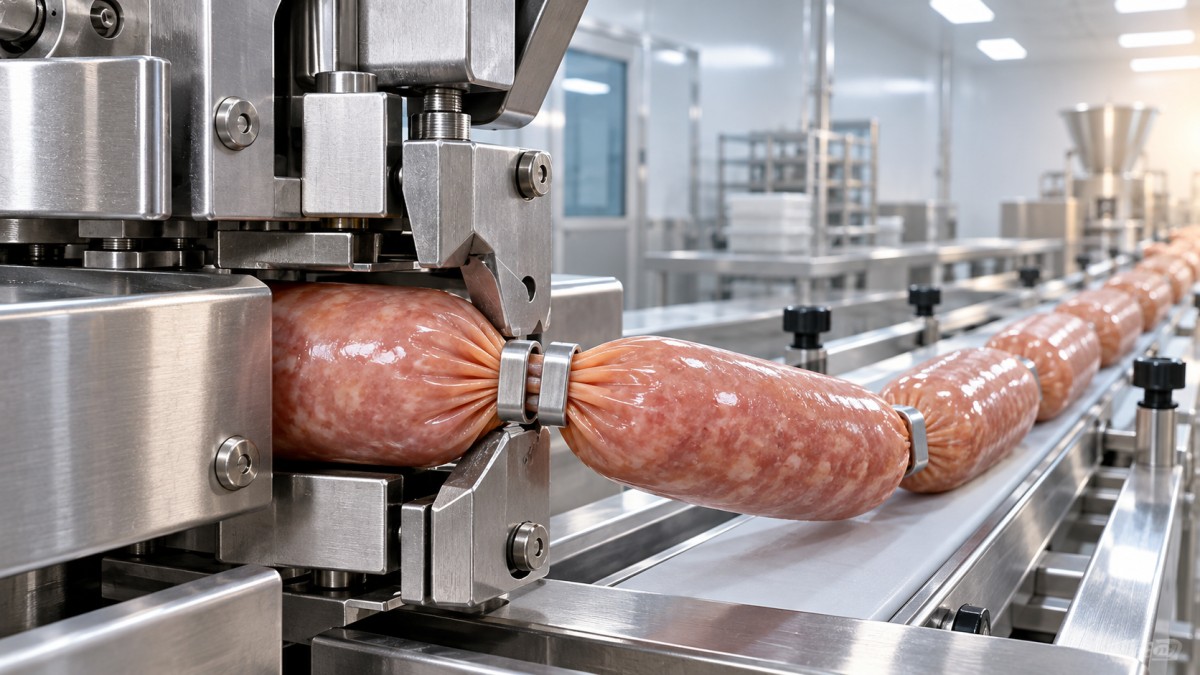
El doble clipado sella un extremo de embutido con dos clips adyacentes en lugar de uno. El cierre en pareja crea una barrera mecánica más amplia a través de la tripa recogida y deja menos posibilidades de que la emulsión, la salmuera, la grasa o el aire atrapado encuentren una vía de salida por el extremo. Es especialmente valioso cuando la presión de llenado es alta, el producto está finamente emulsionado, la tripa es resbaladiza o un pequeño defecto de sellado se haría visible durante la cocción, el enfriamiento, el transporte o la manipulación en el punto de venta.
Un solo clip puede parecer aceptable inmediatamente después del cierre y aun así fallar más tarde. La tripa puede relajarse lentamente bajo carga, las patas del clip pueden no mantener suficiente compresión o puede abrirse un pequeño canal donde quedaron pliegues atrapados bajo el clip. El doble clipado proporciona redundancia, pero no compensa una preparación deficiente de la tripa, un tamaño de clip inadecuado o una configuración incorrecta de la máquina. Los dos clips deben funcionar como un sistema de cierre controlado, en lugar de como dos impactos independientes sobre el mismo recogido débil.
Qué ocurre en el extremo del embutido
Antes del clipado, la tripa se recoge formando una cola comprimida. La acción de recogida desplaza el producto de la zona de cierre y forma capas de material de tripa que el clip debe comprimir. Cuando una clipadora de embutidos aplica el primer clip, la corona del clip se dobla alrededor de ese material recogido mientras sus patas se cierran y bloquean por debajo. Se coloca un segundo clip junto al primero, normalmente con una separación definida por el sistema de alimentación y separación de clips de la máquina.
El primer cierre soporta gran parte de la carga inmediata. El segundo estabiliza la sección sellada, reduce el efecto de pequeñas variaciones en el espesor de la tripa y limita las fugas si un borde del primer clip no sujeta de manera uniforme. En los productos enlazados, los dos clips también establecen la zona de corte entre porciones. Por ello, la separación entre clips es importante: una separación demasiado pequeña puede deformar la tripa recogida o interferir con un corte limpio; una separación excesiva deja un cuello innecesariamente largo que puede flexionarse, retener residuos de producto o reducir la uniformidad de las porciones.
Las fugas suelen ser un problema del sistema de cierre
Es fácil atribuir las fugas en el extremo a una fuerza de clipado insuficiente, pero el defecto visible por sí solo no identifica la causa. El producto que escapa directamente entre las patas del clip sugiere una compresión incompleta, un perfil de clip incorrecto, un exceso de material de tripa o un punzón de conformado desgastado. Las fugas por el lateral del cuello clipado pueden indicar una recogida irregular, arrugas en la tripa o producto restante en la zona de cierre. Una tripa rota junto a un clip intacto apunta en otra dirección: la causa puede ser una presión de embutido excesiva, daños en la tripa, un calibre de tripa inadecuado o un borde afilado en el recorrido de descarga.
El momento de aparición también aporta indicios útiles. Una fuga observada a la salida de la clipadora suele estar relacionada con la recogida y el cierre. Una fuga que aparece únicamente después del procesamiento térmico puede deberse a la expansión, la coagulación de proteínas, la liberación de grasa o cambios de presión dentro del embutido. Si las fallas aparecen después del enfriamiento, el envasado al vacío o la manipulación, deben investigarse la flexión de un cuello excesivamente largo, el movimiento del clip o la fragilidad de la tripa. Tratar las tres condiciones como “clips defectuosos” suele llevar a ajustar el parámetro equivocado.
La compresión debe corresponder a la tripa y al producto
La selección del clip no consiste simplemente en elegir el clip más grande que pueda cerrarse alrededor de la tripa. El clip debe corresponder al diámetro recogido, el tipo de tripa, el espesor de pared y el comportamiento de llenado. Las tripas fibrosas, de colágeno, de celulosa y de plástico responden de forma diferente a la compresión. Un ajuste que produce un sellado fiable en una tripa seca y firme puede cortar o marcar una tripa más blanda. Por el contrario, un cierre que parece suave puede quedar demasiado flojo cuando un relleno con alto contenido de humedad desarrolla presión.
El material y la geometría del clip deben ser adecuados para el entorno de producción y el formato del producto. La anchura de la corona del clip, la longitud de las patas y el perfil de cierre influyen en cómo se distribuye la fuerza a través de los pliegues de la tripa. La matriz y el punzón de la clipadora deben ser compatibles con ese tipo de clip. Mezclar componentes que parecen dimensionalmente similares puede producir cierres de forma irregular, bloqueos incompletos o deformación excesiva.
La consistencia del relleno también cambia el resultado. Una mezcla de embutido gruesa con partículas definidas se comporta de manera diferente en el extremo que una emulsión lisa y bombeable. Las inclusiones grandes próximas a la cola de la tripa pueden impedir una recogida compacta y crear una vía de fuga. Una pasta fluida puede migrar rápidamente a la zona de clipado cuando el llenado no se detiene o desplaza en el momento correcto. La temperatura del producto importa porque la viscosidad, la firmeza de la grasa y el flujo hacia el cuello cambian a medida que la mezcla se calienta.
Condiciones que requieren una evaluación independiente
- Llenado a alta presión: Un cierre que supera una inspección visual puede abrirse cuando aumenta la presión interna. Confirme el rendimiento del sellado con el ajuste de llenado real, en lugar de utilizar una prueba con la tripa vacía.
- Embutidos cocidos o ahumados: El calor puede alterar la presión interna y la tensión de la tripa. Inspeccione después del ciclo térmico previsto, no solo antes.
- Productos de gran diámetro: La cola recogida contiene más material, por lo que deben considerarse la capacidad del clip y el recorrido de cierre. Una tripa con el tamaño correcto no crea automáticamente un extremo recogido con el tamaño correcto.
- Porciones pequeñas enlazadas: La precisión de separación se vuelve más sensible porque los dos clips también definen el cuello y la posición de corte.
Interpretación de la forma del doble clip
Un cierre estable tiene dos clips completamente conformados, asentados de forma perpendicular sobre un recogido compacto de tripa. Sus coronas deben tener una forma uniforme, sus patas deben cerrarse sin huecos evidentes y los clips deben permanecer alineados con el eje del producto. La tripa inmediatamente alrededor del cierre no debe mostrar desgarros, pinzamientos graves ni producto atrapado en un lado.
La alineación merece atención porque un clip puede estar completamente cerrado y, sin embargo, mal posicionado. Si la tripa recogida entra descentrada en la zona de cierre, un lado recibe más material comprimido que el otro. El resultado puede ser un sellado que parece hermético desde arriba, pero que presenta un canal estrecho a lo largo del borde menos comprimido. La deformación repetida en un solo lado suele ser un problema de guiado de la máquina o de alimentación de la tripa, no una variación aleatoria.
El solapamiento de clips es otra interpretación errónea frecuente. Un solapamiento excesivo puede parecer seguro porque la zona clipada es densa, pero puede aplastar el pliegue de la tripa y provocar daños junto al cierre. Una separación amplia puede dejar una sección flexible entre los clips que se dobla durante el enlazado, el colgado o el envasado. La relación correcta viene determinada por el formato del clip, el recogido de la tripa y la manipulación prevista del producto, por lo que debe verificarse mediante pruebas en condiciones normales de producción.
Ajustes de la máquina que afectan a la fiabilidad del sellado
La carrera de cierre debe alcanzar la posición repetible requerida por el clip y el utillaje seleccionados. El desgaste de punzones, matrices, guías o rieles de clips puede modificar gradualmente la forma final del cierre, dificultando la detección del problema hasta que aumenten las fugas. Una máquina puede seguir funcionando con suavidad mientras produce clips con menor fuerza de retención. Por lo tanto, inspeccionar los clips realmente formados es más informativo que basarse únicamente en la ausencia de alarmas.
Los ajustes de presión de recogida y desplazamiento deben retirar el producto de la zona de cierre sin dañar la tripa. Un desplazamiento insuficiente deja material de relleno debajo de los clips. Un exceso puede adelgazar la tripa, estirarla en exceso o producir una cola alargada. El recorrido de alimentación también debe mantener las tripas centradas y libres de torsión. Una tripa torcida puede atrapar una sección plegada que se resiste a una compresión uniforme.
Cuando la materia prima se corta en dados antes de la preparación del embutido, el tamaño de las partículas y el estado de su superficie influyen en la facilidad con que la mezcla se despeja de la zona de clipado. Equipos como unaMáquina de corte de carne fresca en dados pueden producir cubos, tiras, lonchas o escamas para diferentes formulaciones posteriores; la consideración relevante para el clipado es si la mezcla final contiene piezas duras o sobredimensionadas que interfieran con la recogida. La etapa de corte en dados no es en sí un control de sellado, pero puede generar una variación posterior que se haga visible en el extremo del embutido.
Verificación más allá de una rápida inspección visual
Una rutina de verificación útil combina la apariencia con la manipulación y la observación de las etapas del proceso. Examine ambos clips en muestras tomadas durante toda la producción, incluso después de cambios de bobina, cambios de tripa, limpieza, ajustes y reinicios. Busque cambios en el perfil del cierre, compresión asimétrica de la tripa, separación irregular y residuos de relleno alrededor del cuello. Compare muestras del inicio y de las fases posteriores de un lote, ya que el desgaste de los componentes o la variación de la temperatura del producto pueden modificar el resultado.
Las pruebas de fugas deben reflejar las condiciones reales de esfuerzo del producto. Un tirón manual suave puede revelar un defecto grave de cierre, pero no reproducirá la expansión térmica ni la presión de una tripa llena. Cuando un proceso incluye cocción o enfriamiento, conserve muestras durante esas etapas e inspeccione los extremos antes y después de la manipulación. Registre conjuntamente el tipo de tripa, el formato de clip, el estado del utillaje, el ajuste de llenado y el patrón de defecto observado. Un registro de fugas sin estas conexiones es difícil de convertir en una acción correctiva.
El doble clipado funciona mejor cuando el recogido de la tripa está limpio, el clip se conforma correctamente y la máquina repite la misma condición de cierre durante toda la producción. El segundo clip añade protección, pero un sellado fiable del extremo del embutido sigue dependiendo del control de toda la breve sección donde confluyen el flujo del producto, el material de la tripa, la geometría del clip y la fuerza de cierre.
Centro de productos
Deje un mensaje en línea