
NOTICIAS
Integración de una clipadora de embutidos con equipos de llenado y enlace
Integrar una clipadora de salchichas con equipos de embutido y atado es un paso fundamental para mejorar la eficiencia de la línea, la uniformidad de las porciones y la calidad del producto en el procesamiento moderno de carne.
Para los evaluadores técnicos, la decisión depende menos de la velocidad independiente de una clipadora que de si el sistema completo puede mantener una producción sincronizada, higiénica y repetible.
Una integración correctamente diseñada reduce la manipulación manual, limita la merma de producto, acorta los cambios de formato y favorece una producción estable con distintos tipos de tripa, diámetros y formatos de salchicha.
Qué deben verificar primero los evaluadores técnicos
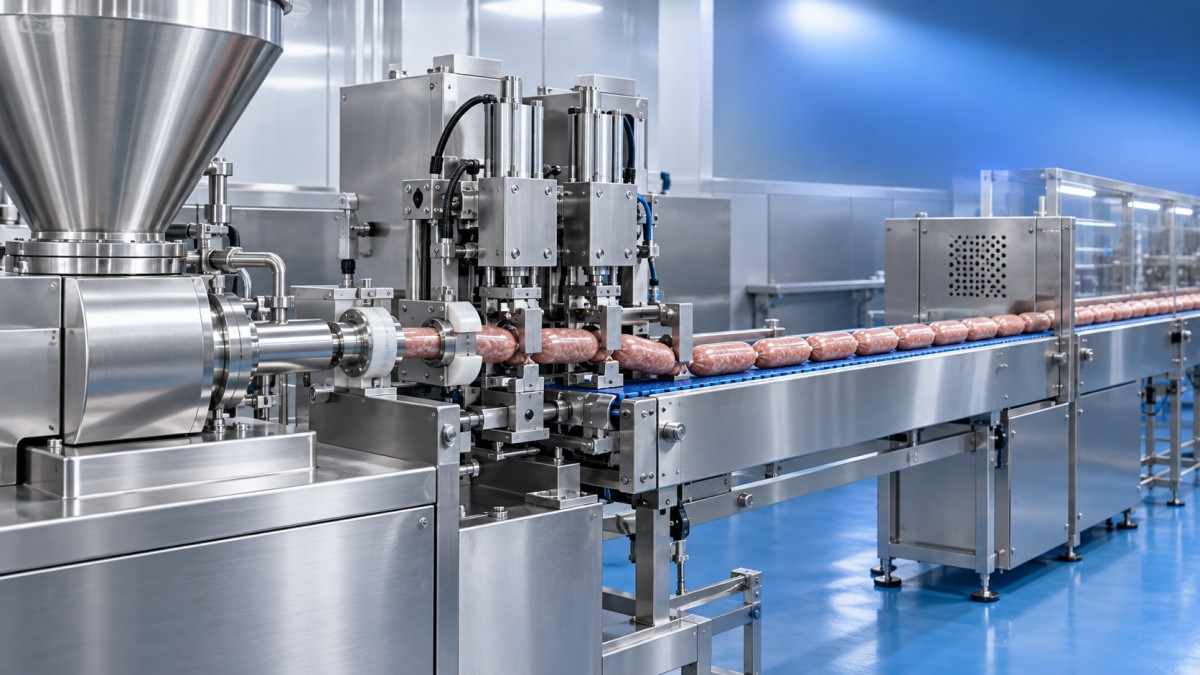
La cuestión principal es si la embutidora, la atadora, el transportador y la clipadora de salchichas pueden intercambiar señales con la rapidez suficiente para mantener un flujo de producto continuo y controlado.
Cada máquina puede funcionar bien de forma independiente, pero una interfaz incompatible puede generar variaciones de peso, atados rotos, fallos de clipado o paradas innecesarias durante la producción normal.
Comience trazando el proceso desde la descarga de la emulsión hasta el porcionado, el movimiento de la tripa, el atado, el clipado, la separación, la transferencia y la manipulación posterior o el procesamiento térmico.
Este mapa de proceso identifica dónde los cambios de presión, el retorno de producto, los errores de sincronización o la intervención del operario podrían afectar la apariencia final de la salchicha y el rendimiento.
Los equipos técnicos deben solicitar planos de interfaz, esquemas eléctricos, protocolos de comunicación, requisitos de consumo de aire y descripciones de control antes de aprobar una configuración de línea propuesta.
También es importante definir qué máquina actúa como controlador maestro. En muchas instalaciones, la embutidora proporciona las órdenes de porcionado mientras la clipadora confirma la finalización.
Esta disposición puede funcionar bien cuando el ciclo de clipado responde de forma consistente a la salida de la embutidora y no introduce retrasos de sincronización a velocidades de operación más altas.
Para productos atados, la sincronización debe incluir el paso de atado, los ajustes del freno de tripa, la longitud del producto y la colocación del clip. Las pequeñas desviaciones de sincronización se convierten rápidamente en defectos de calidad visibles.
Ajuste la capacidad de embutido al tiempo del ciclo de clipado
Una clipadora de salchichas debe especificarse de acuerdo con la producción real de la línea, en lugar de basarse en su velocidad máxima teórica de clipado indicada en un catálogo.
La embutidora debe suministrar producto a una velocidad que la clipadora pueda aceptar sin presión excesiva, sin estirar la tripa ni obligar al operario a reducir la velocidad de producción.
Evalúe el ciclo completo: embutido, corte de porción, desplazamiento de la tripa, aplicación del clip, inserción opcional de lazo, separación y descarga a la siguiente etapa de transporte.
La acción repetida más lenta determina la capacidad práctica de la línea. Una embutidora rápida no puede compensar un cabezal de clipado que se detiene con frecuencia o requiere recuperación manual.
La viscosidad del producto importa tanto como la producción nominal. Las formulaciones de molienda gruesa, alto contenido de grasa, calientes o con partículas pueden cambiar la presión de embutido y el comportamiento de los cierres de tripa.
Las pruebas deben abarcar toda la gama de productos prevista, incluidos los diámetros más pequeños y más grandes, diferentes materiales de tripa y recetas con distintos tamaños de partícula.
Utilice criterios de aceptación medibles, como porciones por minuto, desviación de peso, integridad del cierre del clip, tasa de daños en la tripa y frecuencia de paradas no planificadas de la línea.
Los datos de producción obtenidos en una prueba controlada son más útiles que una afirmación genérica de rendimiento porque revelan cómo se comporta el equipo bajo condiciones reales de formulación y tripa.
La integración del control determina la repetibilidad
Una automatización fiable comienza con una clara asignación de responsabilidades de control. La embutidora, la atadora y la clipadora deben contar con secuencias definidas de arranque, parada, parada de emergencia, fallo y cambio de receta.
Los evaluadores técnicos deben confirmar si el equipo se comunica mediante E/S discretas, Ethernet industrial, bus de campo o una interfaz de control específica del proveedor.
Las señales discretas pueden ser adecuadas para operaciones simples, pero las recetas integradas y la información de diagnóstico suelen requerir una arquitectura de comunicación más avanzada.
La coordinación de recetas es especialmente valiosa cuando las plantas producen múltiples formatos de salchicha. Parámetros como el peso de la porción, la longitud, el paso de atado, el tipo de clip y los ajustes de tripa deben cambiar de forma conjunta.
Sin recetas coordinadas, los operarios pueden combinar accidentalmente ajustes destinados a productos diferentes, causando porciones irregulares, mala calidad de cierre o desperdicio innecesario de tripa.
La interfaz hombre-máquina debe mostrar fallos accionables. Mensajes como bajo suministro de clips, problema en el freno de tripa, sobrecarga, pérdida de comunicación o resguardo abierto deben ser fáciles de identificar.
Pregunte si el controlador registra los recuentos de producción, el historial de fallos y el estado de funcionamiento. Esta información ayuda a los equipos de mantenimiento a distinguir un problema mecánico de una inestabilidad del proceso.
La capacidad de asistencia remota también puede reducir el tiempo de inactividad, siempre que las responsabilidades de ciberseguridad, los permisos de acceso y los acuerdos de respuesta de servicio se definan antes de la puesta en marcha.
El diseño higiénico es un requisito de integración
El rendimiento sanitario debe evaluarse en toda la línea conectada. Una clipadora higiénica no puede compensar uniones difíciles de limpiar, transportadores inaccesibles o armarios de control mal ubicados.
Las áreas estructurales expuestas y en contacto con alimentos deben utilizar materiales duraderos adecuados para condiciones de lavado. El acero inoxidable 304 de grado alimentario se utiliza ampliamente por su resistencia a la corrosión y facilidad de limpieza.
Inspeccione las transiciones entre la salida de la embutidora, los componentes de manipulación de tripa, la zona de clipado y el transportador de descarga. Estos puntos deben evitar la acumulación de producto y permitir una inspección visual directa.
La construcción de bastidor abierto, las soldaduras lisas, las superficies inclinadas y los resguardos accesibles reducen el tiempo de limpieza y facilitan la verificación de las condiciones higiénicas después de cada turno de producción.
Considere si los componentes pueden retirarse sin herramientas especializadas. Los cambios frecuentes de producto son menos disruptivos cuando los rieles de clips, las guías y las piezas de contacto están diseñados para un reensamblaje repetible.
Los requisitos de limpieza también afectan a los servicios auxiliares y a la distribución. Confirme las zonas de lavado, la dirección del drenaje, las clasificaciones de protección eléctrica, la calidad del aire comprimido y la separación de las áreas de procesamiento en seco.
Al evaluar a un proveedor, solicite procedimientos de saneamiento y puntos de inspección recomendados. Un diseño fácil de limpiar sobre el papel puede seguir creando accesos difíciles en una instalación con espacio limitado.
Evalúe la compatibilidad de tripas, clips y productos
El sistema de clipado debe ser compatible con los materiales de tripa utilizados en producción, incluidas las tripas naturales, de colágeno, celulosa, fibrosas, plásticas y las tripas especiales de barrera cuando corresponda.
Las diferentes tripas responden de forma distinta a la presión de embutido, el estiramiento, la compresión y la fuerza del clip. La compatibilidad debe demostrarse con el proveedor de tripas previsto y la formulación del producto.
La selección del clip afecta la seguridad del cierre, la apariencia, el uso de material y la manipulación posterior. El perfil de clip adecuado debe proporcionar un sellado fiable sin dañar ni deformar excesivamente la tripa.
Para salchichas porcionadas y atadas, confirme que el mecanismo de atado mantenga una torsión o separación uniforme antes de que la clipadora cierre y separe cada unidad.
Evalúe tanto el funcionamiento normal como los casos límite, incluidas las tripas cortas, la manipulación al final de la tira, las porciones incompletas, los segmentos de tripa vacíos y las transiciones de producto durante el arranque.
Estas situaciones suelen determinar cuánta intervención del operario se necesita. Una línea técnicamente capaz debe recuperarse de forma predecible sin generar pérdidas excesivas de producto ni problemas de seguridad.
Los requisitos posteriores también deben influir en la selección del equipo. Los productos destinados al ahumado, cocción, congelación, envasado o colgado pueden requerir lazos, separaciones específicas u orientación controlada.
Planifique la distribución física de la línea y los servicios auxiliares
Una integración exitosa requiere espacio suficiente alrededor del equipo para la carga de tripas, la reposición de clips, la limpieza, el acceso para mantenimiento y el desplazamiento seguro de los operarios.
Revise cuidadosamente la distancia entre la embutidora y la clipadora. Los recorridos de tripa sin soporte, las curvas cerradas y los transportadores mal alineados pueden alterar la precisión del atado o arrastrar el producto durante el clipado.
Las condiciones del suelo, el drenaje, la altura libre superior y el acceso para elevar piezas de mantenimiento deben considerarse antes de la instalación, no después de montar la línea.
La capacidad de los servicios auxiliares debe verificarse en el punto de instalación. Compruebe el suministro eléctrico, la presión y calidad del aire, la exposición al agua y las conexiones de red con respecto a las especificaciones de la máquina.
Una línea puede requerir alimentación trifásica de 380V/50Hz en algunas instalaciones, mientras que otras necesitan una configuración eléctrica diferente o documentación de cumplimiento local.
Las plantas que procesan múltiples categorías de alimentos también pueden evaluar equipos adyacentes, como unamáquina para fabricar fideos, pero cada línea de procesamiento debe mantener una planificación independiente de higiene y servicios auxiliares.
Esta revisión más amplia de equipos solo es útil cuando respalda la planificación de capacidad a nivel de fábrica. No debe desviar la atención de validar los controles de proceso específicos de la línea de salchichas.
La puesta en marcha debe demostrar más que el funcionamiento básico
Las pruebas de aceptación en fábrica y en sitio deben utilizar criterios de rendimiento documentados, en lugar de una simple demostración de que las máquinas pueden funcionar.
Antes del envío, confirme el ajuste mecánico, los enclavamientos de resguardo, las señales de control, la transferencia de recetas, las paradas de emergencia y la capacidad de procesar tripas y productos representativos.
Durante la puesta en marcha en sitio, repita las pruebas con los servicios auxiliares, operarios, prácticas de limpieza y equipos posteriores reales. Las condiciones de instalación revelan con frecuencia problemas ausentes durante las pruebas de fábrica.
Desarrolle un protocolo de puesta en marcha que incluya arranque, producción normal, paradas planificadas, reinicio, cambio de tripa, reposición de clips, cambio de receta, limpieza y recuperación ante fallos.
Controle el peso de las porciones, la calidad de clipado, la uniformidad de los productos atados, la tasa de rechazo y las causas de inactividad durante un período de producción significativo, en lugar de una breve prueba de demostración.
La capacitación de los operarios debe cubrir los ajustes rutinarios y la respuesta a fallos, mientras que la capacitación de mantenimiento debe abordar la lubricación, las piezas de desgaste, las comprobaciones de sensores y los procedimientos seguros de bloqueo.
La planificación de repuestos es igualmente importante. Identifique los consumibles, las piezas críticas de desgaste, los niveles de stock recomendados, los plazos de entrega y la capacidad de asistencia técnica local del proveedor.
Tome la decisión de inversión según el rendimiento total de la línea
La mejor solución integrada no es necesariamente la clipadora con la mayor velocidad indicada. Es el sistema que ofrece una producción estable con un rendimiento aceptable en mano de obra, desperdicio, mantenimiento e higiene.
Los evaluadores técnicos deben comparar las alternativas utilizando el coste total de propiedad, incluido el coste de compra, el trabajo de instalación, la energía, el aire comprimido, los clips, las pérdidas de tripa, el tiempo de limpieza y los requisitos de servicio.
Calcule el impacto de reducir la merma y las porciones rechazadas. Incluso pequeñas mejoras en la precisión de las porciones pueden generar un valor significativo durante una producción sostenida de gran volumen.
Estime también el coste de los cambios de formato. Una línea que produce muchos formatos puede beneficiarse más de cambios rápidos de receta y ajustes accesibles que de una pequeña ganancia de velocidad máxima.
La capacidad del proveedor importa después de la instalación. Revise la calidad de la documentación, el apoyo a la puesta en marcha, los tiempos de respuesta, la disponibilidad de técnicos capacitados y la capacidad de suministrar componentes compatibles de forma constante.
Una especificación técnica clara debe indicar la gama de productos, la capacidad requerida, las tolerancias aceptables, las expectativas de diseño higiénico, las interfaces de control, los requisitos de seguridad y las condiciones de las pruebas de aceptación.
Conclusión
La integración de una clipadora de salchichas con equipos de embutido y atado debe tratarse como una decisión de ingeniería de sistemas, no como la compra de máquinas independientes colocadas en secuencia.
Para los evaluadores técnicos, la solución más sólida combina controles sincronizados, capacidades ajustadas, construcción higiénica, compatibilidad de tripas, acceso práctico y estándares de puesta en marcha medibles.
Cuando estos factores se validan con productos reales y criterios de aceptación documentados, la línea integrada puede proporcionar porciones fiables, cierres uniformes, menor manipulación manual y un rendimiento de producción sostenible.
Centro de productos
Deje un mensaje en línea