
NOTICIAS
Diseño de una línea de jamón de alto rendimiento en torno a una máquina de inyección de salmuera
Diseño de una línea de jamón de alto rendimiento en torno a una máquina de inyección de salmuera
Cuando una línea de jamón comienza a no alcanzar sus objetivos de rendimiento, la etapa de inyección suele ser la primera a la que se atribuye la responsabilidad. A veces está justificado. Sin embargo, con mayor frecuencia el problema se encuentra en las interfaces que la rodean: presentación irregular de la materia prima, temperatura inestable de la salmuera, tiempo de reposo insuficiente antes del masajeado o un proceso posterior que no puede absorber la producción real de la inyectora.
Para un evaluador técnico, diseñar una línea de alto rendimiento en torno a unamáquina de inyección de salmuera no consiste simplemente en seleccionar el modelo más rápido disponible. El objetivo práctico es crear un flujo controlado desde los cortes de cerdo entrantes hasta el producto envasado, en el que la absorción de salmuera, la distribución, la textura, la higiene y la velocidad de línea se mantengan repetibles entre turnos. Esto requiere una dimensionamiento coordinado de los equipos, un diseño sensato de los buffers y un plan de saneamiento que funcione durante la jornada real de producción, no solo en un plano de distribución.
Comience por la especificación del producto, no por la capacidad nominal
El “jamón” puede referirse a una amplia variedad de productos: jamón cocido de músculo entero, jamón moldeado, piezas ahumadas, porciones loncheadas para charcutería o materia prima tratada por inyección para un producto cocido posterior. Cada uno genera un patrón de carga diferente para el sistema de inyección. Antes de especificar el equipo, defina la ventana operativa en términos medibles:
- Tipo de corte, rango de peso medio, grosor y variación natural de forma
- Porcentaje de inyección objetivo y tolerancia aceptable de absorción
- Formulación de la salmuera, incluidos sal, fosfatos, proteínas, almidones, saborizantes y partículas
- Producción diaria requerida, horas reales de producción y tiempo de saneamiento planificado
- Requisitos de reposo posterior a la inyección, masajeado, moldeado, cocción, enfriamiento y envasado
Una línea diseñada únicamente en torno a kilogramos teóricos por hora puede resultar difícil de operar. Por ejemplo, una máquina puede disponer de capacidad de bombeo suficiente, pero aun así rendir por debajo de lo esperado si los operarios deben reducir la velocidad de la cinta para adaptarse a cortes gruesos o irregulares. Del mismo modo, una alta tasa de inyección puede parecer satisfactoria en la báscula, pero producir una distribución interna desigual que se hace visible después de la cocción y el loncheado.
Por lo tanto, el mejor cálculo de capacidad incluye un margen de eficiencia realista para la carga, los cambios de producto, la reposición de salmuera, la limpieza de agujas y la variación normal de la carne entrante. Una línea estable a una velocidad sostenible suele ser más valiosa que un sistema dimensionado de forma agresiva que crea repetidamente cuellos de botella aguas abajo.
La zona de inyección es un sistema, no una máquina aislada
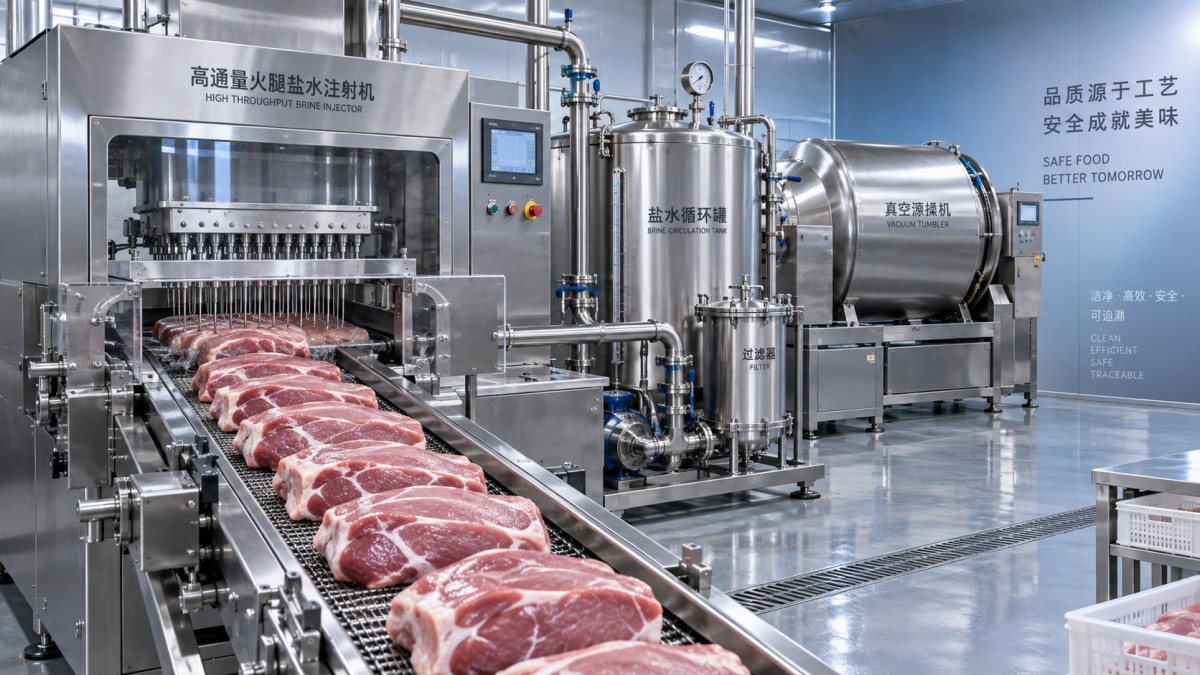
Una máquina de inyección de salmuera debe situarse dentro de una secuencia corta y controlada. El producto que llega a las agujas debe estar espaciado uniformemente, orientado correctamente cuando sea necesario y libre de residuos superficiales excesivos que puedan afectar la entrada de las agujas o el saneamiento. Una cinta de alimentación adecuada y una sección de acumulación moderada ayudan a evitar que la inyectora alterne entre falta de producto y sobrecarga.
Dentro de la zona de inyección, varias variables trabajan conjuntamente:
- Configuración de las agujas: El diámetro de las agujas, el patrón de orificios, el número de cabezales de agujas y la presión de inyección deben corresponder a la estructura del corte y a la viscosidad de la salmuera.
- Control del transportador: La velocidad de la cinta y la sincronización de la carrera determinan cómo se distribuyen los puntos de inyección en el músculo.
- Circulación de salmuera: La mezcla, la filtración, el control de temperatura y la recirculación deben mantener el líquido homogéneo durante todo el turno.
- Soporte del producto: Un soporte fiable mediante cinta o tambor reduce la deformación y ayuda a lograr una penetración uniforme, especialmente en piezas más pequeñas o blandas.
Los equipos técnicos a veces se centran en la presión como ajuste principal. La presión es importante, pero no debe utilizarse para compensar una selección deficiente de agujas, una salmuera inestable o una velocidad inadecuada de la cinta. Una presión excesiva puede crear acumulaciones localizadas, fugas superficiales o daños en la textura. Un ajuste equilibrado es aquel que consigue la absorción prevista y preserva al mismo tiempo la estructura muscular reconocible que los consumidores esperan del jamón.
Diseñe la sala de salmuera como parte del rendimiento de la línea
La preparación de salmuera se trata con frecuencia como una tarea auxiliar ubicada en algún lugar junto a la sala de proceso. En una operación de jamón de alto rendimiento, merece más atención. La máquina de inyección solo puede ofrecer un resultado uniforme cuando la salmuera se mantiene correctamente dispersa, filtrada y a la temperatura de proceso adecuada.
Considere áreas separadas o pasos claramente controlados para la dosificación de agua, la adición de ingredientes secos, la mezcla, la filtración, el mantenimiento en frío y la transferencia a la inyectora. Los ingredientes mal hidratados o no completamente disueltos pueden sedimentarse, obstruir la filtración fina y contribuir a una inyección irregular. Inicialmente, el problema puede parecer relacionado con las agujas, aunque se haya originado en la preparación de la salmuera.
Los tanques de salmuera, las tuberías, las bombas y las superficies de contacto deben seleccionarse para condiciones de procesamiento de alimentos y limpieza rutinaria. El acero inoxidable 304 de grado alimentario es una base práctica para bastidores de equipos, tanques y zonas de contacto con el producto, ya que combina resistencia a la corrosión con un acabado liso y fácil de limpiar. Sin embargo, la selección de materiales por sí sola no crea un diseño higiénico. Evite esquinas inaccesibles, tramos de tubería con drenaje deficiente y conexiones roscadas innecesarias en zonas húmedas. La línea debe disponerse de forma que los operarios puedan ver los derrames, acceder a las protecciones y completar las tareas de limpieza sin improvisaciones.
Qué debe suceder inmediatamente después de la inyección
La inyección añade salmuera; no completa el proceso de curado. El producto necesita tiempo y manipulación mecánica adecuados a la receta para lograr la distribución y la extracción de proteínas. Dependiendo del formato de jamón, esto puede requerir una cinta de reposo, mantenimiento en frío, masajeado al vacío o una combinación de estas etapas.
La conexión entre la inyectora y la masajeadora es especialmente importante. Si la masajeadora es demasiado pequeña, la inyección debe detenerse mientras se procesan los lotes. Si está sobredimensionada sin suficiente suministro aguas arriba, funciona de manera ineficiente y crea periodos de espera incómodos. Una cinta buffer o un área de preparación refrigerada pueden suavizar la transición, pero el buffer debe dimensionarse para proteger la temperatura y la trazabilidad del producto, no simplemente para ocultar un desajuste de capacidades.
Para las líneas que también preparan componentes de carne moldeada o picada, unamezcladora de carne puede favorecer una distribución uniforme de condimentos y aditivos antes de que el material pase a su siguiente etapa de formado o procesamiento. Los modelos con hélices de doble eje en forma de abanico, rotación hacia delante y hacia atrás, visualización de temperatura, almacenamiento de recetas y descarga automática son útiles cuando la repetibilidad entre múltiples formulaciones es importante. El volumen correcto de la mezcladora debe ajustarse al ritmo de los lotes, en lugar de seleccionarse únicamente por la mayor capacidad disponible; una mezcladora que espera producto o que obliga a procesar lotes parciales puede alterar todo el programa.
Equilibre el rendimiento desde la recepción hasta el envasado
Una inyectora de alta producción no convierte una línea de jamón en una línea de alta producción a menos que cada proceso posterior pueda mantener el ritmo. Evalúe la capacidad como una cadena:
En muchas instalaciones, la cocción y el enfriamiento, no la inyección, determinan el límite diario real. Esto no reduce la importancia de la inyectora. Significa que la inyectora debe seleccionarse y operarse para ajustarse a la restricción de la línea, con suficiente flexibilidad para respaldar una futura ampliación sin sobrecargar el proceso actual.
La automatización debe mejorar el control, no añadir complejidad
La compatibilidad con la automatización es valiosa cuando proporciona a los equipos de producción un control útil sobre las recetas, la trazabilidad y las desviaciones. Una línea bien integrada puede vincular las velocidades de los transportadores, el funcionamiento de la bomba de salmuera, el conteo de productos, la identificación de lotes y las alarmas por nivel bajo de líquido o presión anormal. Los ajustes basados en recetas pueden reducir la dependencia de la memoria de cada operario cuando la planta produce varios formatos de jamón.
Aun así, la interfaz debe seguir siendo comprensible en planta. Los operarios necesitan acceso claro a los parámetros diarios: absorción real, temperatura de la salmuera, estado del filtro, estado de las agujas, velocidad de la cinta y confirmación de saneamiento. El personal de mantenimiento necesita espacio para inspeccionar bombas, sellos, cintas y componentes eléctricos sin desmontar media línea. Un sistema automatizado que resulta difícil de limpiar o solucionar puede perder rápidamente su valor durante una semana de producción intensa.
Puesta en marcha: demuestre la uniformidad antes de buscar la máxima velocidad
La puesta en marcha debe comenzar con producto representativo, no con muestras idealizadas. Procese cortes ligeros, medios y pesados; evalúe varios puntos a lo ancho de la cinta; y compruebe la absorción antes y después del masajeado posterior. Las pruebas de cocción son igualmente importantes, ya que el aspecto final de las lonchas, el nivel de exudado, la unión y la textura revelan si el perfil de inyección es realmente adecuado.
Documente una línea base para cada receta: disposición de las agujas, rango de presión, velocidad de la cinta, temperatura de la salmuera, práctica de filtración y rendimiento esperado después del proceso. Este registro proporciona a los equipos técnicos una forma disciplinada de resolver futuras variaciones. Si el rendimiento cambia, pueden comparar las condiciones operativas reales con una configuración aceptable conocida, en lugar de ajustar varias variables a la vez.
Una línea de jamón bien construida transmite calma incluso a gran volumen. El producto avanza sin paradas repentinas, la salmuera se mantiene controlada, los equipos posteriores reciben un flujo predecible y el saneamiento está integrado en el proceso en lugar de incorporarse posteriormente de forma forzada. Centrar este diseño en la máquina de inyección de salmuera adecuada crea más que rendimiento: crea un proceso que los equipos técnicos pueden validar, mantener y ampliar con confianza.
Centro de productos
Deje un mensaje en línea