
El coste total de una embutidora de salchichas: capacidad de producción, limpieza y tiempo de inactividad
Una línea de embutidos puede parecer económica el día en que se aprueba la orden de compra y volverse costosa durante la primera semana de producción intensa. La embutidora puede cumplir con la capacidad requerida sobre el papel, pero los operarios dedican demasiado tiempo a cambiar productos, limpiar pasta de zonas difíciles, corregir pesos de porción o esperar a un técnico tras una parada. En esa situación, el precio de compra es solo una pequeña parte del coste.
La forma práctica de evaluar unaEmbutidora de salchichas es calcular cuánto cuesta producir un producto utilizable y uniforme durante su vida útil prevista. Deben evaluarse conjuntamente el rendimiento, el tiempo de higienización, la necesidad de mano de obra, la pérdida de producto, el acceso a repuestos y el tiempo de inactividad. Una máquina de menor precio puede ser la mejor opción para un programa de producción corto y sencillo, pero puede resultar más costosa cuando aumentan los requisitos de producción, los cambios de receta o las exigencias de higiene.
Comience por el rendimiento utilizable, no por la capacidad nominal
La capacidad nominal es útil, pero no muestra cuánta salchicha terminada puede producir realmente una línea durante un turno. El rendimiento real incluye el tiempo necesario para cargar la pasta cárnica, colocar las tripas, controlar el porcionado, reponer materiales, eliminar el aire, cambiar formatos y manipular el producto en el punto de descarga. Una embutidora que funciona rápidamente durante unos minutos, pero espera con frecuencia la preparación previa o la manipulación posterior, no alcanzará su capacidad nominal.
Al revisar la capacidad, los equipos de compras deben analizar el proceso completo en lugar de comparar únicamente las especificaciones de la embutidora. Pregunte cómo funcionará la máquina con la mezcladora, la picadora, el equipo de emulsión, el equipo de ligado o clipado y el área de envasado. El punto más lento determina la velocidad efectiva de la línea. Sobredimensionar la embutidora mientras la preparación de carne sigue siendo insuficiente puede generar largas esperas, problemas de control de temperatura y una utilización desigual de la mano de obra.
Un cálculo interno útil no consiste en “kilogramos por hora” de forma aislada, sino en la producción vendible diaria planificada dividida entre horas productivas realistas. Las horas productivas deben excluir la limpieza rutinaria, los cambios previstos, los retrasos de carga y el tiempo normal de ajuste. Esto proporciona un requisito de capacidad más fiable y evita pagar por una producción que el resto del proceso no puede aprovechar.
El tiempo de limpieza es un coste de producción, no un detalle de orden y limpieza
En la producción de embutidos, la higienización afecta a la planificación de la mano de obra, la flexibilidad para cambiar productos y el tiempo disponible para el embutido real. Los equipos con esquinas inaccesibles, desmontaje complicado, componentes pesados o superficies que retienen residuos de carne pueden prolongar el periodo de limpieza. El coste no se limita al agua y los productos químicos: un lavado más prolongado puede retrasar la siguiente producción o obligar al personal de limpieza a trabajar fuera de la ventana principal de producción.
Durante la evaluación, examine detenidamente el recorrido de contacto con el producto. Los operarios deben poder acceder a la tolva, al área del rotor o bombeo, las juntas, la salida, los tubos de embutido y otros componentes desmontables sin herramientas improvisadas ni levantamientos excesivos. Los diseños de liberación rápida pueden reducir el tiempo necesario para el acceso rutinario, pero también deben ser lo bastante robustos para soportar un uso frecuente. Una máquina fácil de abrir pero difícil de volver a montar correctamente puede introducir su propio riesgo operativo.
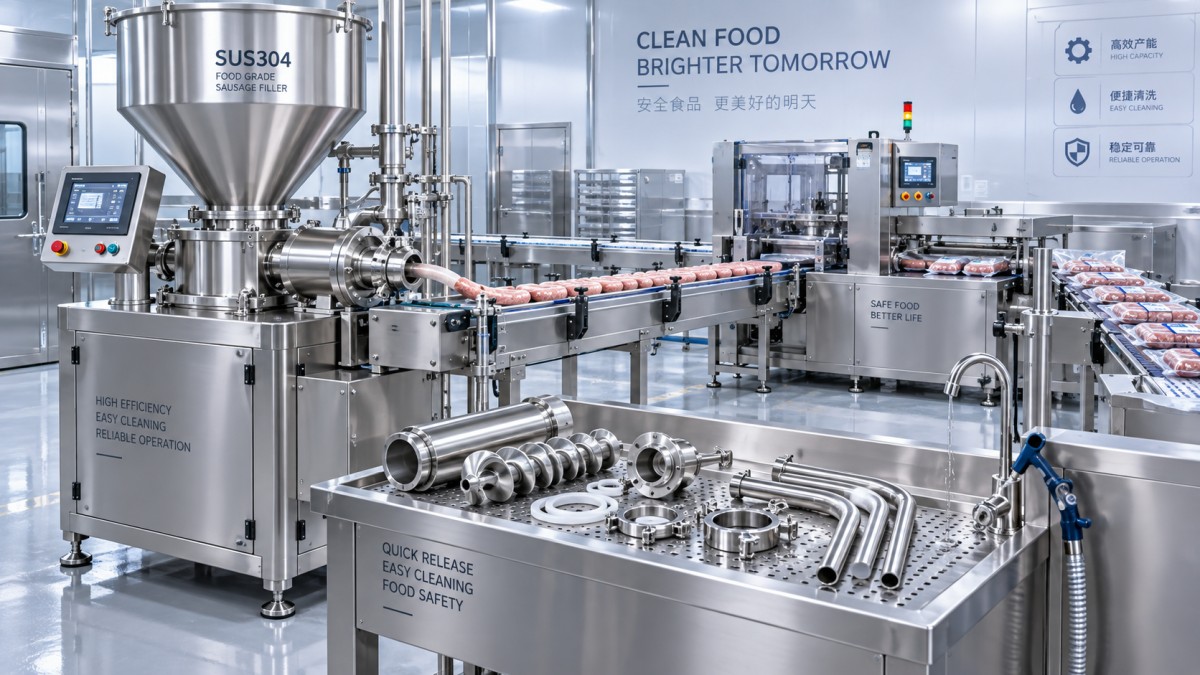
El acero inoxidable 304 es una elección práctica de material para equipos de procesamiento de alimentos porque permite una construcción duradera y fácil de limpiar en entornos de procesamiento normales. Sin embargo, el material por sí solo no garantiza una higienización eficiente. El acabado superficial, el drenaje, la calidad de las soldaduras, el diseño de las juntas y la posibilidad de inspeccionar zonas ocultas influyen en la eficacia de la limpieza. Solicite una explicación clara de la secuencia de limpieza e identifique qué piezas deben retirarse entre distintas recetas, procedimientos de control de alérgenos o la higienización al final del turno.
Preguntas que revelan costes ocultos de higienización
- ¿Cuántos componentes deben retirarse para una limpieza completa y cómo se identifican para volver a montarlos?
- ¿Puede un operario capacitado retirar y reinstalar de forma segura las piezas rutinarias en contacto con el producto?
- ¿Son fáciles de inspeccionar las juntas, los tubos de embutido y los componentes de desgaste antes de la siguiente producción?
- ¿La máquina retiene producto en puntos bajos, uniones o espacios muertos después de funcionar?
- ¿Qué herramientas de limpieza, juntas de repuesto y consumibles se requieren normalmente?
Las respuestas son especialmente importantes para plantas que elaboran varias recetas en un día. Una embutidora con un coste de compra moderadamente menor puede perder su ventaja si cada cambio consume tiempo suficiente para eliminar una oportunidad completa de producción.
El tiempo de inactividad debe separarse en pérdidas planificadas y no planificadas
El tiempo de inactividad planificado incluye la higienización, la inspección rutinaria, la configuración, los cambios de tripa y el mantenimiento programado. Estos eventos normalmente pueden gestionarse mejorando los procedimientos y seleccionando equipos adecuados al patrón de producción. El tiempo de inactividad no planificado es más perjudicial porque afecta a los pedidos, la asignación de mano de obra, el control de la temperatura del producto y la preparación previa. Puede deberse a juntas desgastadas, componentes de corte o bombeo dañados, problemas eléctricos, prácticas de limpieza deficientes, ajustes incorrectos o una preparación inconsistente de la materia prima.
Los responsables de la toma de decisiones no deben aceptar una afirmación general de que el equipo es “fiable” sin preguntar cómo se respalda la máquina en el funcionamiento diario. Las preguntas relevantes son si las piezas de desgaste rutinario pueden identificarse a tiempo, si los componentes pueden cambiarse sin un desmontaje importante y si el equipo operativo dispone de instrucciones claras para el aislamiento básico de fallos. La disponibilidad de piezas compatibles y los acuerdos de respuesta de servicio deben revisarse antes de la instalación, no después de la primera parada.
Una conversación sensata sobre mantenimiento incluye la distinción entre componentes cuyo desgaste es previsible y fallos que indican un problema operativo. Las juntas, cuchillas, placas y elementos móviles pueden requerir inspección o sustitución planificadas según el producto, las horas de funcionamiento y las prácticas de limpieza. El fallo repetido de la misma pieza puede indicar presión excesiva, montaje incorrecto, material extraño, temperatura inadecuada del producto o un problema en la molienda previa. Tratar cada parada como una simple cuestión de repuestos puede ocultar la verdadera causa de la pérdida de producción.
La preparación previa de la carne afecta al coste de propiedad de la embutidora
Una embutidora no puede funcionar de manera uniforme más allá de las condiciones de la pasta cárnica que recibe. Una materia prima mal preparada puede aumentar la presión de embutido, interferir con el flujo, crear una textura irregular y acelerar el desgaste en el recorrido del producto. Esto es especialmente relevante al procesar bloques congelados, carne fresca, materias primas mezcladas o formulaciones en las que los tendones y el tejido conectivo requieren un manejo controlado.
Cuando la carne congelada o fresca forma parte del procesamiento preliminar, unapicadora de carne congelada correctamente adaptada puede ayudar a lograr una alimentación más uniforme para la mezcla y el embutido posteriores. Las configuraciones disponibles JRS130, JR120, JR200 y JR300 están diseñadas para el procesamiento preliminar de productos cárnicos, utilizando construcción SUS304 y diferentes capacidades de producción, niveles de potencia y rangos de placas perforadas. Características como los dobles tornillos de alimentación de funcionamiento independiente, el desmontaje rápido de los tornillos de alimentación, múltiples combinaciones de cuchillas y placas perforadas, y la capacidad de extracción de tendones pueden ser relevantes cuando las características de la materia prima contribuyen a interrupciones posteriores.
Eso no significa que una picadora más grande reduzca automáticamente el coste. Seleccione el tamaño de orificio, el nivel de producción y el método de preparación según la receta real y los requisitos de la embutidora. Un tratamiento mecánico excesivo puede afectar la textura, mientras que una preparación insuficiente puede hacer inestable el embutido. El valor reside en adaptar la etapa de preparación a la uniformidad que necesita la embutidora, no en especificar la máquina de mayor capacidad disponible.
El coste laboral está determinado por el diseño de la máquina y el flujo de trabajo
La mano de obra debe evaluarse como el número de intervenciones necesarias por ciclo de producción, en lugar de simplemente el número de personas junto a la embutidora. Un operario puede necesitar cargar producto, supervisar la alimentación de tripas, corregir porciones, despejar obstrucciones menores, mover contenedores, registrar información de lotes y limpiar el equipo. Cuando estas tareas se superponen, la velocidad de la línea suele disminuir aunque la propia embutidora siga teniendo capacidad para funcionar.
Observe cómo entra y sale el material de la máquina. ¿Hay espacio suficiente para transferir los ingredientes? ¿Pueden los operarios alcanzar los controles y los componentes en contacto con el producto sin movimientos incómodos? ¿La disposición de producción permite que una persona gestione con seguridad la actividad rutinaria, o genera una manipulación manual repetida que requiere ayuda? Estos detalles influyen diariamente en las necesidades de personal, aunque su coste rara vez sea visible en la cotización inicial.
Elabore una comparación que refleje su propio patrón de producción
Antes de comparar proveedores, prepare un breve perfil operativo: tipos de producto, tamaños de lote previstos, formatos de tripa, duración del turno, frecuencia de limpieza, probables cambios de receta, condición de la materia prima y producción requerida. Después, pida a cada proveedor que explique cómo la configuración propuesta gestiona esas condiciones. Una comparación significativa debe incluir la máquina, los accesorios necesarios, las necesidades de puesta en marcha, los elementos de desgaste rutinario, los requisitos de limpieza y la relación prevista con los equipos de preparación previa.
También es útil identificar internamente el coste del tiempo operativo perdido. Incluso sin asignar una cifra monetaria exacta en la etapa de cotización, la dirección puede clasificar si un retraso genera una inconveniencia menor, pérdida de capacidad de despacho, horas extra, desperdicio de producto o una interrupción completa de la línea. Esa clasificación facilita decidir cuándo se justifica un diseño más duradero, un acceso más sencillo para la higienización o un soporte de servicio más sólido.
Por lo tanto, la decisión de compra correcta no es la embutidora con el precio inicial más bajo ni la mayor capacidad anunciada. Es la combinación de máquina y proceso que proporciona la producción vendible requerida con una limpieza gestionable, un flujo de producto estable, una aportación de mano de obra predecible y un tiempo de inactividad que pueda controlarse en lugar de afrontarse repetidamente.
Centro de productos
Deje un mensaje en línea