
NOTICIAS
¿Por qué se atasca una clipadora de salchichas? Causas comunes y soluciones de producción
¿Por qué se atasca una clipadora de salchichas? Causas comunes y soluciones de producción
Un atasco en una clipadora de salchichas puede interrumpir rápidamente el rendimiento, comprometer la consistencia del producto y aumentar los costes de mantenimiento. Para los evaluadores técnicos, identificar la causa raíz —ya sea la calidad de las grapas, la alineación de la tripa, la presión neumática, el desgaste de las herramientas o una configuración incorrecta de la máquina— es esencial para restablecer una producción fiable. La dificultad radica en que un atasco suele aparecer en la clipadora, mientras que la condición que lo originó puede haber comenzado aguas arriba, en el llenado, el porcionado o la preparación de la tripa.
En la práctica, los fallos repetidos de grapado no deben tratarse como un simple «problema de máquina». Una clipadora funciona en el punto de encuentro entre el flujo de producto, la tensión de la tripa, la geometría de la grapa, la fuerza neumática y la sincronización mecánica. Si una variable sale de su rango aceptable, la unidad puede empezar a alimentar incorrectamente las grapas, no cerrarlas de forma uniforme, atrapar la tripa en las herramientas o detenerse por una señal de sobrecarga. La reparación más rápida no siempre es la mejor corrección.
Comience por identificar el patrón exacto del atasco
Antes de cambiar los ajustes, observe dónde se produce el atasco. Parece básico, pero evita muchas intervenciones innecesarias. Una grapa que no sale del cargador indica un problema diferente al de una grapa que llega a la matriz de cierre pero aplasta la tripa. Del mismo modo, una máquina que funciona normalmente durante veinte minutos y luego empieza a atascarse suele tener problemas de contaminación, pérdida de aire relacionada con el calor, presión de producto inconsistente o resistencia gradual en el carril de grapas, y no un error fijo de configuración.
Las preguntas útiles para la inspección incluyen:
- ¿La grapa se atasca en el carril, en el punzón o después del cierre?
- ¿La tripa está centrada en la zona de grapado en el momento de la activación?
- ¿Los fallos se limitan a un lote de grapas, un tipo de tripa o una formulación de producto?
- ¿El problema aparece únicamente a mayor velocidad de funcionamiento?
- ¿Hay marcas visibles en la tripa, patas de grapa desiguales o producto atrapado en la zona de la matriz?
Estas observaciones ayudan a diferenciar un problema de alimentación de un problema de sincronización del proceso. Un técnico que aumenta inmediatamente la presión de aire puede forzar temporalmente el mecanismo a completar el ciclo, pero esto puede acelerar el desgaste o dañar la tripa si la causa real es una mala alineación.
Problemas de calidad de las grapas y alimentación del cargador
Las grapas incorrectas, dañadas o mal almacenadas se encuentran entre las causas más comunes de atasco en una clipadora de salchichas. Las grapas deben corresponder al perfil y tamaño especificados para la máquina. Incluso cuando una grapa alternativa parece similar, pequeñas diferencias en el diámetro del alambre, la forma de la corona, el acabado superficial o el espaciado de la tira pueden interferir con el cargador, el punzón o la matriz. Esto resulta especialmente evidente en líneas de alta velocidad, donde hay menor tolerancia a una resistencia de alimentación inconsistente.
Inspeccione las tiras de grapas en busca de deformaciones antes de cargarlas. Las grapas dobladas, rebabas ásperas, exposición a la humedad o residuos sueltos en el canal de grapas pueden impedir un movimiento fluido. No suponga que un cargador lleno es mejor: la sobrecarga puede añadir fricción o afectar la presión del muelle en determinados diseños. Limpie el carril de alimentación con materiales adecuados para equipos de procesamiento de alimentos y, a continuación, confirme que no queden residuos de limpieza donde circulan las grapas.
Cuando una línea cambia de un formato de grapa a otro, también puede ser necesario cambiar las herramientas, las guías del carril, los componentes del punzón y los ajustes de regulación. Mezclar piezas de configuración anteriores con un nuevo formato de grapa es una causa previsible de atascos intermitentes.
La alineación de la tripa suele ser la causa oculta
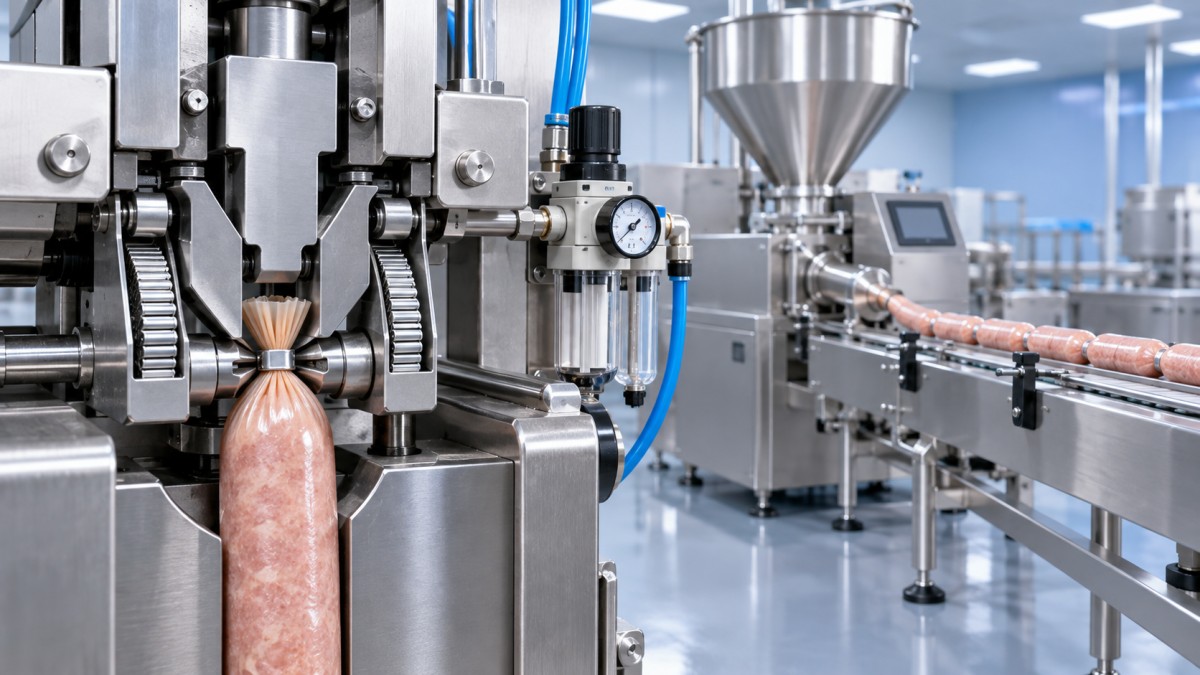
La clipadora solo puede cerrar de forma fiable cuando la tripa entra en la zona de grapado en una posición controlada. Si la tripa está retorcida, descentrada, excesivamente tensa o contiene demasiado producto en el cuello, la grapa puede cerrarse de forma desigual o la tripa puede ser arrastrada hacia las herramientas. Las tripas fibrosas, de colágeno, celulósicas y plásticas responden de forma diferente a la tensión y la compresión, por lo que un ajuste que funciona para un producto no debe transferirse automáticamente a otro.
Un error común en planta es intentar corregir una mala presentación de la tripa reduciendo únicamente la velocidad de la clipadora. En muchos casos, la embutidora, el dispositivo de porcionado, el freno o el soporte de la tripa aguas arriba son la fuente de la inestabilidad. Compruebe si la tripa se mantiene de forma constante antes del grapado, si la cola de producto se desplaza correctamente y si el controlador de longitud de porción está sincronizado con el ciclo de grapado.
La viscosidad del producto también es importante. Las emulsiones gruesas, los productos con inclusiones visibles y las formulaciones que varían en temperatura pueden modificar la presión de llenado y la formación del cuello. Si el cuello está demasiado lleno, se está pidiendo a la clipadora que comprima tanto producto como tripa. Esto aumenta la probabilidad de cierre incompleto, contaminación de las herramientas y atascos posteriores.
Presión neumática: compruebe la estabilidad, no solo la lectura del manómetro
Una presión neumática insuficiente puede producir un cierre de grapa débil o incompleto. Sin embargo, la presión nominal indicada en la máquina es solo una parte de la situación. Una línea de suministro puede mostrar una lectura aceptable en reposo, pero caer durante ciclos repetidos debido a un suministro de aire insuficiente, fugas, un filtro restringido, acumulación de agua u otro consumidor neumático funcionando al mismo tiempo.
Supervise la presión durante la producción real, especialmente a la frecuencia de grapado máxima prevista. Drene la humedad de la unidad de preparación de aire conforme a los procedimientos de la planta e inspeccione filtros, reguladores, mangueras, conexiones y válvulas solenoides. El aire comprimido contaminado o húmedo puede causar una respuesta lenta del cilindro, lo cual puede parecer un fallo de sincronización mecánica. Aumentar la presión por encima de la recomendación del equipo no debe ser la respuesta predeterminada; puede imponer una carga innecesaria sobre punzones, matrices, sellos y articulaciones móviles.
No se pueden ignorar el desgaste de las herramientas y la acumulación de producto
Los punzones, matrices, separadores, guías y componentes relacionados con cuchillas funcionan bajo impactos y compresión repetidos. El desgaste puede desarrollarse tan gradualmente que los operarios lo compensen con pequeños cambios de ajuste hasta que la clipadora se vuelva poco fiable. Busque bordes redondeados, rayaduras, holgura excesiva, montajes flojos o una forma de cierre que haya cambiado respecto a las muestras de producción normales.
La acumulación de producto es otra causa frecuente, especialmente con productos de mayor contenido graso o cuando el producto entra en la zona de grapado. Los depósitos pueden impedir que la tripa se asiente correctamente y pueden obstruir el movimiento de las grapas. Una rutina de limpieza debe incluir las piezas que no son inmediatamente visibles durante el funcionamiento normal: el carril de grapas, la cavidad de la matriz, las guías, las zonas de sensores y los componentes de control de la tripa. Los equipos fabricados con superficies lisas de acero inoxidable SUS304 son más fáciles de mantener higiénicamente, pero un diseño accesible no elimina la necesidad de una limpieza e inspección disciplinadas.
Compruebe la relación entre la embutidora y la clipadora antes de culpar a cualquiera de las máquinas
En las líneas integradas de salchichas, la estabilidad del grapado depende en gran medida de cómo la embutidora entrega el producto. Una embutidora que presenta fluctuaciones, introduce una presión de porción inconsistente o pierde la sincronización con el controlador de longitud puede crear cuellos irregulares que la clipadora no puede procesar de forma constante. Por eso un fallo puede desaparecer cuando la línea funciona lentamente y volver a aparecer al aumentar la velocidad.
Por ejemplo, un sistema de llenado al vacío puede ayudar a reducir el aire en la masa cárnica y favorecer un comportamiento de llenado más uniforme cuando se ajusta correctamente. La gama deembutidoras de salchichas incluye configuraciones GZY3000 y GZY6000 con llenado al vacío, atado automático de nudos de tripa y opciones de conexión para controladores de longitud de salchichas y máquinas de doble grapado. Con capacidades indicadas de 3600 kg/h y 6000 kg/h respectivamente, estas configuraciones requieren ajustes del equipo aguas abajo que correspondan al flujo real de producto, en lugar de asumir que la producción máxima de la embutidora es el punto de funcionamiento correcto para cada formato de tripa y grapa.
Al evaluar una línea, revise la producción de la embutidora, el objetivo de porción, el ciclo de grapado y la velocidad del transportador o de la máquina colgadora como una sola secuencia. Una máquina individual estable no garantiza un sistema estable.
Una secuencia práctica de recuperación
Después de detener y aislar de forma segura la máquina de acuerdo con los procedimientos de la planta, retire la grapa y la tripa atascadas sin forzar las herramientas fuera de posición. Limpie la zona afectada, inspeccione el recorrido de la grapa y las superficies de la matriz y, a continuación, verifique manualmente el movimiento cuando el fabricante lo permita. Recargue grapas en buen estado, confirme la alineación de la tripa y reinicie a una velocidad controlada. Si el fallo reaparece, registre el punto exacto del ciclo y el estado del producto en lugar de reiniciar repetidamente la máquina.
Para problemas recurrentes, mantenga un registro sencillo de fallos que incluya el tipo de grapa, el tipo de tripa, el estado del lote de producto, el comportamiento de la presión de aire, la velocidad y las piezas sustituidas. Es más útil que un historial genérico de «alarma de atasco» porque revela si el fallo sigue a un material, una receta, una práctica de turno o un componente mecánico.
Una clipadora de salchichas fiable rara vez se mantiene mediante un solo ajuste. La solución duradera suele provenir de restablecer las condiciones básicas: grapas correctas, herramientas limpias y sin desgaste, aire estable, tripa centrada y entrega de producto sincronizada. Si estas condiciones se verifican en ese orden, la mayoría de los fallos de grapado se vuelven mucho más fáciles de diagnosticar y menos propensos a repetirse durante una exigente producción.
Centro de productos
Deje un mensaje en línea